Guía Completa de Optimización del Proceso de Inyección de Plástico
Desde la selección del material hasta el costo por pieza, domina cada etapa del proceso industrial.
Por Jose Luis Rueda · 14 min lectura · 2026-07-23
El moldeo por inyección de plástico es el método más usado para producir piezas en masa. Su dominio separa un taller rentable de uno que acumula scrap. Los ingenieros que conocen a fondo cada variable pueden recortar ciclos, evitar defectos y reducir costos de forma significativa. Esta guía recorre los diez pilares de la optimización, desde la selección del material hasta el cálculo del costo real por pieza.
La diferencia entre un proceso estable y uno caótico rara vez está en la máquina. Está en la información y en la disciplina para ajustar parámetros con datos. Aplicar principios de diseño para manufactura (DFM), un mantenimiento preventivo riguroso y una estrategia de reducción de scrap basada en causas raíz transforma cualquier planta. Aquí encontrará una hoja de ruta práctica, escrita para profesionales que buscan resultados, no teoría.
1. Selección del material: Propiedades y criterios para PP, PE, ABS, PA y PC
La elección del plástico define el 50% del éxito del proceso. No se trata solo de costo por kilo, sino de comportamiento reológico, contracción, resistencia química y aplicación final. Cada material exige un perfil de temperatura, velocidad de inyección y diseño de molde distinto.
- Polipropileno (PP): Alta fluidez, baja densidad y excelente resistencia química. Ideal para tapas, envases y componentes automotrices interiores. Su contracción (1.5-2.0%) obliga a sobredimensionar cavidades. El ciclo es corto, pero el control de temperatura del molde es crítico para evitar deformaciones.
- Polietileno (PE): En sus variantes de alta y baja densidad (HDPE, LDPE). El HDPE ofrece rigidez; el LDPE, flexibilidad. Ambos son sensibles a la velocidad de enfriamiento. Las piezas con pared gruesa pueden presentar rechupes si la presión de sostenimiento es insuficiente.
- ABS: Excelente acabado superficial, impacto y rigidez. Usado en carcasas, juguetes, electrodomésticos. Su viscosidad media obliga a canales de alimentación bien calculados. La temperatura de fusión debe mantenerse en rangos estrechos para evitar degradación térmica (amarilleo).
- Poliamida (PA, Nylon): Alta resistencia mecánica y térmica, pero higroscópica. Antes del procesado, la humedad debe estar por debajo del 0.2% mediante secado. La fluidez es alta, así que los hongos de molde necesitan un sellado perfecto para evitar rebabas.
- Policarbonato (PC): Transparencia y resistencia al impacto. Su alta viscosidad obliga a temperaturas de inyección elevadas y a un sistema de expulsión sin marcas. Las tensiones internas se minimizan con un enfriamiento uniforme y un diseño de molde que evite esquinas vivas.
Una herramienta como HolaGPT puede asistir en la comparación de datasheets técnicos, pero la decisión final debe cruzar datos de proceso con pruebas reales de laboratorio.
2. Diseño de pieza para inyección (DFM)
El diseño para manufactura (DFM) elimina problemas antes de que aparezcan. Las reglas básicas son: espesores de pared uniformes, transiciones suaves, ángulos de salida y radio generoso en todas las esquinas. Una pieza mal diseñada multiplica los defectos y fuerza al proceso a compensar con ciclos más largos y presiones extremas.
El espesor de pared nominal depende del material. Para ABS, un rango de 2-3 mm es común. Para PP, 1.5-2.5 mm. Las nervaduras deben mantener una relación del 60-70% del espesor nominal para evitar rechupes en la cara opuesta. Los ángulos de salida nunca bajan de 1 grado para superficies texturizadas y 0.5 grados para superficies lisas. Las líneas de partición deben colocarse en aristas que no afecten la funcionalidad ni la estética.
Ejemplo práctico
Una tapa con rosca interna diseñada para PP. Si el espesor de la rosca supera en un 40% la pared principal, el molde generará rechupes profundos. La solución no es aumentar la presión de sostenimiento, sino rediseñar la sección de la rosca o añadir un colchón térmico en el molde.
La regla de oro: cada cambio en el diseño de la pieza cuesta 1x en CAD, 10x en el molde ya fabricado y 100x en producción. Invierta tiempo en el DFM colaborando con el fabricante del molde y los ingenieros de proceso.
3. Diseño de molde: Cavidades, sistema de alimentación y más
Un molde bien diseñado es un sistema equilibrado. El número de cavidades se define por el volumen de producción, la capacidad de la inyectora y el tiempo de ciclo. Para 100,000 piezas/mes y un ciclo de 25 segundos, un molde de 8 cavidades puede ser la opción más económica. Siempre calcule: piezas requeridas por hora = capacidad de máquina / ciclo.
El sistema de alimentación (colada caliente o fría) define la caída de presión y la calidad del frente de flujo. La colada caliente reduce scrap de bebederos, pero aumenta el costo de mantenimiento. Para materiales sensibles a la temperatura como PC, un canal caliente con control PID por boquilla es obligatorio. La colada fría en PP con canales en 'H' puede ser suficiente si se optimiza el diámetro para evitar pérdidas excesivas de presión.
La refrigeración del molde debe garantizar un gradiente térmico máximo de 10°C entre cualquier punto. Circuitos conformados (impresos en 3D metálico) reducen el ciclo entre un 20% y un 40% en piezas con geometrías complejas. El sistema de expulsión se dimensiona para no dejar marcas; los expulsores con punta de latón evitan huellas en superficies estéticas.
4. Parámetros de proceso: Temperatura, presión y ciclo
El proceso óptimo se encuentra en una ventana de trabajo, no en un solo punto. Los cuatro parámetros maestros son: temperatura de fusión, temperatura del molde, velocidad de inyección (caudal) y presión de sostenimiento.
- Temperatura de fusión: Se ajusta para llevar la viscosidad al valor que llene la cavidad sin degradar el material. En PP, un rango de 200-250°C en el barril; en PA 66, de 270-290°C.
- Temperatura del molde: Define el brillo, la cristalinidad y la contracción. Para ABS, molde a 60-80°C; para PC, 80-120°C.
- Velocidad de inyección: La velocidad del tornillo en cm³/s. Una curva de llenado con perfil escalonado (rápido al inicio, lento al final) evita atrapamientos de aire y mejora la distribución de presión. Use simulaciones (Moldflow) para definir el perfil.
- Presión de sostenimiento y tiempo: Compensa la contracción durante el enfriamiento. Una regla práctica: el tiempo de sostenimiento se determina cuando la compuerta solidifica, y se verifica con pesadas de la pieza cada 0.5 segundos.
El tiempo de ciclo se compone de: cierre + inyección + sostenimiento + enfriamiento + apertura + expulsión. El enfriamiento suele ser el 60-70% del ciclo. Reducir 2 segundos el enfriamiento sin generar deformaciones puede aumentar la producción un 10% con el mismo herramental. El reto es validar con mediciones dimensionales.
5. Defectos comunes: Rechupes, rebabas y líneas de flujo
Los defectos son señales de un proceso o diseño desbalanceado. Aquí los más frecuentes con sus causas inmediatas:
- Rechupes: Depresiones en superficies debido a contracción no compensada. Causa principal: presión de sostenimiento baja o tiempo insuficiente, espesores desiguales o compuerta que solidifica antes de llenar completamente la cavidad.
- Rebabas: Material que escapa entre las líneas de partición por presión excesiva, fuerza de cierre insuficiente o desgaste del molde. También por temperaturas de fusión excesivas que bajan la viscosidad.
- Líneas de flujo: Marcas onduladas en la superficie. Ocurren cuando el frente de flujo se enfría en el canal y avanza a tirones. Aumentar la velocidad de inyección, la temperatura del molde o el diámetro de la compuerta suele resolverlo.
6. Troubleshooting por tipo de defecto
Una metodología de 5 pasos ahorra horas de prueba-error: (1) definir el defecto y medirlo, (2) verificar que la máquina opere dentro de los parámetros registrados, (3) comprobar materia prima (humedad, lote), (4) inspeccionar el molde (limpieza, desgaste) y (5) modificar un solo parámetro a la vez.
Rechupes – plan de acción
- Pesar la pieza; aumentar el tiempo de sostenimiento en incrementos de 0.5 s hasta que el peso se estabilice.
- Subir la presión de sostenimiento en 50 bar hasta el límite de rebabas.
- Reducir la temperatura del molde localmente si el diseño lo permite.
- Verificar el diámetro de la compuerta y considerar agrandar si el problema persiste.
Rebabas – arreglo
- Reducir la velocidad de inyección al final del llenado.
- Bajar la temperatura de fusión 10°C.
- Verificar la fuerza de cierre real con un tonímetro; comparar con la teórica.
- Rectificar planos de molde si el desgaste supera 0.02 mm.
Líneas de flujo
- Incrementar paulatinamente la velocidad de inyección en la fase inicial.
- Elevar la temperatura del molde 20°C temporalmente para prueba.
- Cambiar la ubicación o tipo de compuerta (de canto a tipo abanico).
Documentar cada cambio en una hoja de setup. Un sistema de gestión de conocimiento como HolaGPT puede ayudar a correlacionar síntomas con soluciones, pero la experiencia del operador es irremplazable.
7. Ciclo de mantenimiento del molde
Un molde es una máquina de precisión. Sin mantenimiento preventivo, la calidad se degrada exponencialmente. El programa se divide en tres niveles:
- Mantenimiento tras cada turno: Soplado de cavidades, inspección visual de boquillas de colada caliente, limpieza de expulsores con lubricante seco.
- Mantenimiento cada 50,000 ciclos: Desmontaje parcial, ultrasonido en canales de refrigeración, reemplazo de juntas tóricas, rectificado de planos si hay desgaste leve.
- Mantenimiento mayor (500,000 ciclos): Revisión dimensional completa con CMM, reemplazo de bujes, columnas y cavidades desgastadas, tratamiento térmico si es necesario.
Un registro digital por molde con conteo de ciclos y alertas automáticas evita sorpresas. El costo de un molde parado por falla representa hasta 50 veces más que el mantenimiento programado equivalente.
8. Estrategia de reducción de scrap
El scrap en inyección se clasifica en arranque (start-up), proceso y acabado. La meta es reducirlo por debajo del 1% del peso de material procesado. Estrategia en cuatro frentes:
- Arranques controlados: Usar scrapers automáticos que retiren las primeras inyecciones hasta que el peso y dimensiones estén dentro de especificación. Esto evita que el operador envíe piezas malas a granulador.
- Recuperación de material en caliente: La colada caliente elimina bebedero. En colada fría, el molino inmediato y la mezcla con material virgen en proporción controlada (20% máximo en piezas críticas) reduce el scrap físico.
- Monitoreo en tiempo real: Sensores de presión en cavidad y peso con báscula integrada en el robot. Si una pieza sale fuera de tolerancia, el robot la desvía a un contenedor de revisión sin parar el ciclo.
- Análisis de causa raíz: Cada lote de scrap se analiza con Pareto para atacar los defectos dominantes.
Una planta que pasa de 4% a 1.5% de scrap en PP ahorra aproximadamente 35 dólares por tonelada procesada, solo en materia prima.
9. Automatización post-moldeo: Robots y trimming
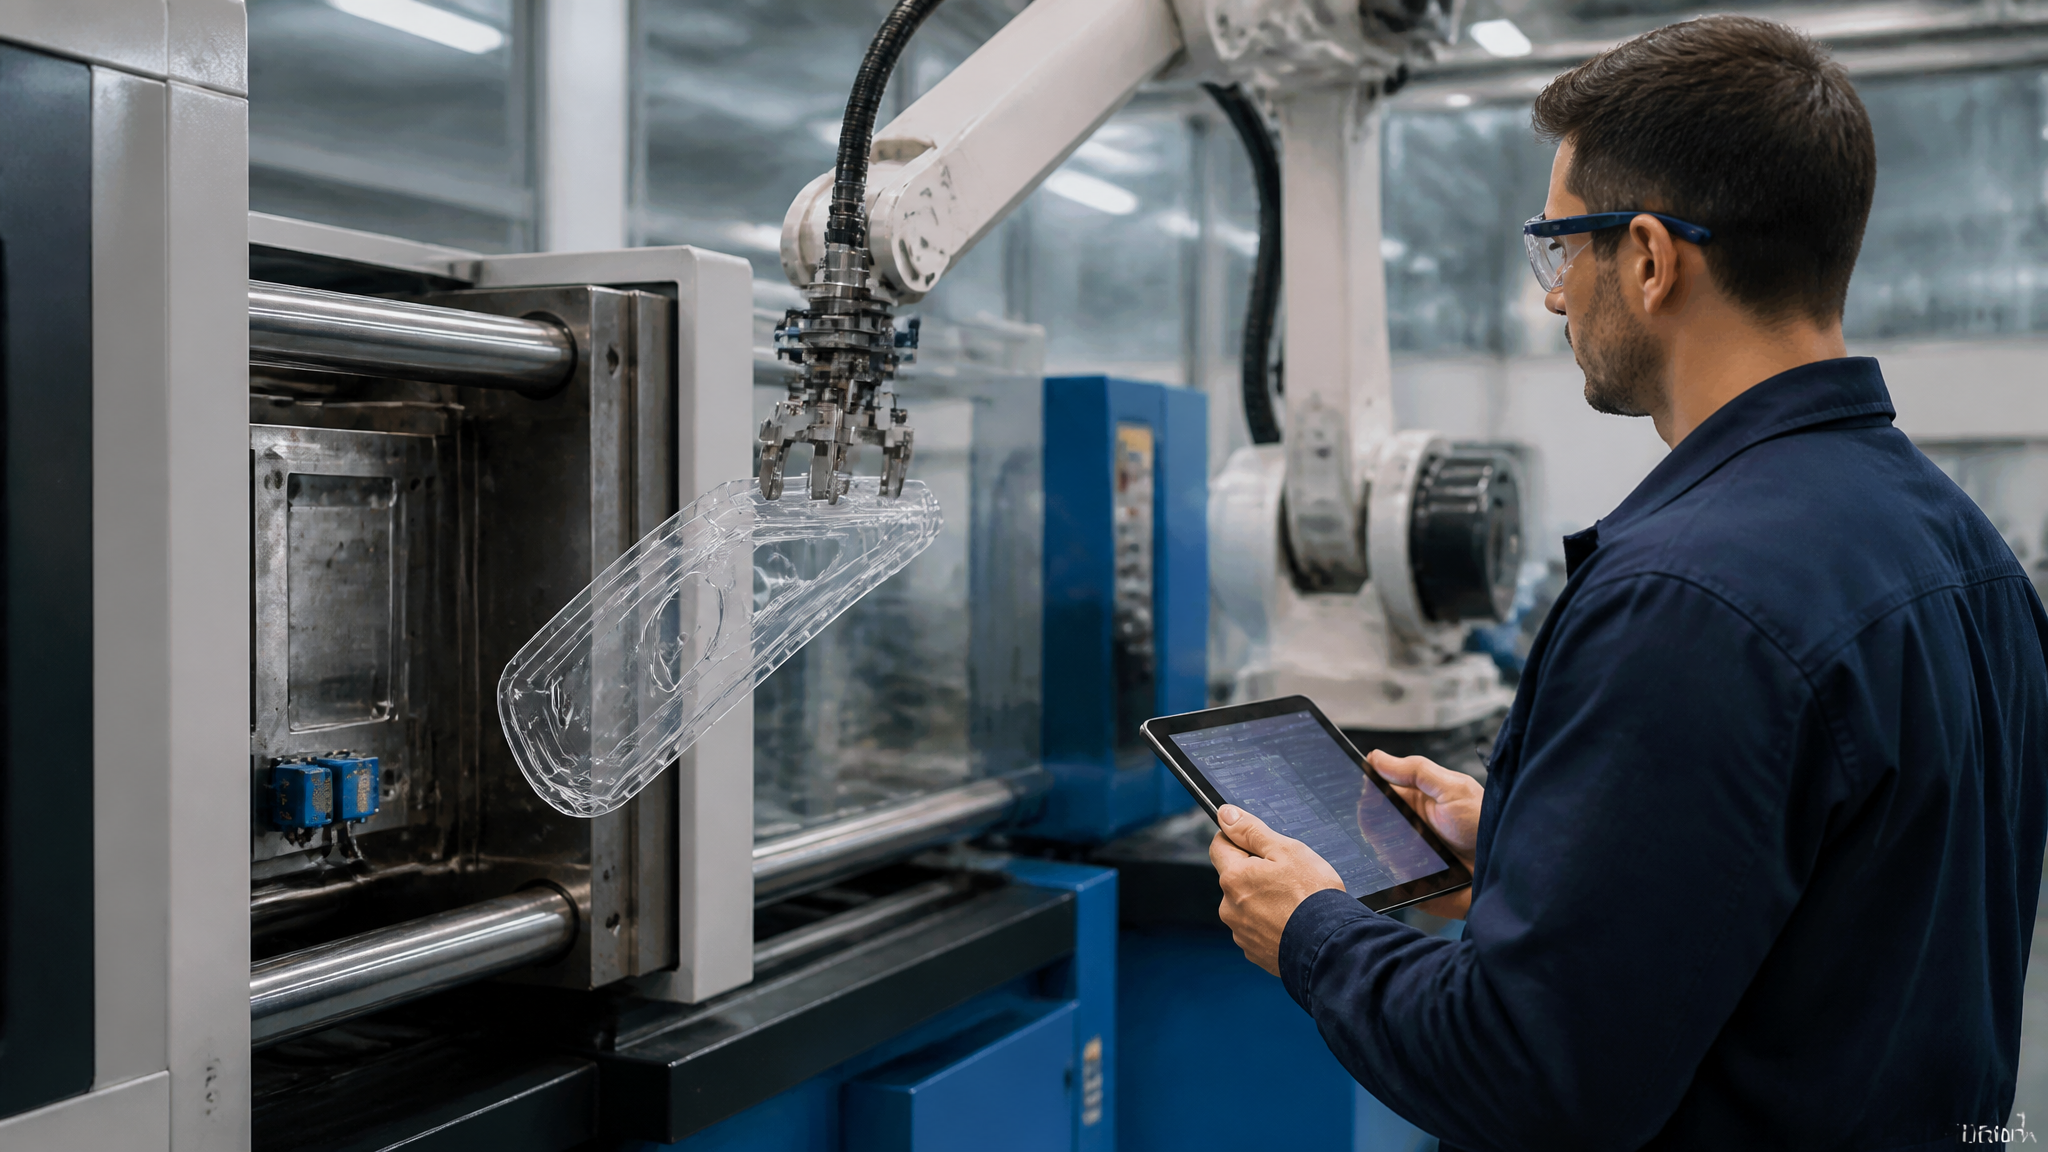
La automatización ya no es opcional para competir. Los robots cartesianos de 3 ejes realizan extracción, corte de bebedero y paletizado con repetibilidad. Para piezas con geometría compleja, los robots de 6 ejes integran desbarbado con láser o agua a alta presión, reduciendo el personal necesario para rebabado manual y garantizando consistencia en el acabado.
Las células de producción integradas incluyen: robot de extracción, cinta transportadora con estación de control por visión artificial, soplador de polvo y brazos para empaque. El costo de implementación se recupera usualmente en 18 meses por ahorro de mano de obra y reducción de defectos por manejo.
No se debe automatizar sin antes estabilizar el proceso. Un proceso inestable automatizado solo genera scrap más rápido. La inversión en sensores de cavidad y lógica de descarte precede al robot.
10. Cálculo de costo por pieza
El costo por pieza es la suma de: materia prima + tiempo máquina + mano de obra directa + amortización del molde + energía + overhead. La fórmula real para una pieza de PP de 20 gramos en un molde de 8 cavidades con ciclo de 22 segundos, a 300,000 piezas/mes, quedaría así:
Materia prima: 20 g a $1.5/kg = $0.03
Hora máquina: Costo operativo de la inyectora de 150 ton (incluyendo energía y refrigeración) = $18/h. Piezas por hora = (3600/22)*8 = 1309, costo máquina por pieza = $0.0138
Mano de obra: Un operador atiende 3 máquinas con un salario horario de $12. Costo por pieza = $0.003
Molde: Amortización en 5 años, costo del molde $80,000, producción estimada 15 millones de piezas => $0.0053
Total directo: $0.0521 por pieza. Añadir 15% de overhead (calidad, supervisión, mantenimiento) resulta en $0.06 real.
Optimizar el ciclo bajando de 22 a 20 segundos reduce el costo máquina un 9%, lo que equivale a $0.0012 por pieza. En un año, para 3.6 millones de piezas, el ahorro es de $4,320. Multiplique eso por todas las referencias de la planta.
El seguimiento con software de gestión de producción que toma datos de la máquina en tiempo real (OEE) permite identificar dónde se pierde dinero cada minuto. Sin datos, el costo es una estimación; con datos, es una ventaja competitiva.
Conclusión
Optimizar un proceso de inyección de plástico exige cruzar conocimiento técnico con disciplina operativa. Las diez áreas abordadas no son compartimentos estancos: una selección de material incorrecta afecta el diseño de molde; un mantenimiento pobre genera defectos que aumentan el scrap y la automatización mal implementada escala los problemas. Abordar cada pilar con datos, pruebas sistemáticas y una mentalidad de mejora continua es lo que separa a los profesionales que entregan calidad al menor costo de aquellos que solo reaccionan a las fallas.