Implementación de OEE: Guía Práctica para Ingenieros de Productividad
De los datos manuales al dashboard en tiempo real: todo lo que necesitas para elevar la productividad
Por Jose Luis Rueda · 12 min lectura · 2026-07-24
Cada minuto de parada no planificada, cada producto defectuoso y cada ciclo más lento de lo teórico le cuestan dinero a la planta. Sin embargo, muchas empresas aún toman decisiones de mejora basándose en intuiciones o datos incompletos. El OEE (Overall Equipment Effectiveness) es el estándar de facto para medir qué tan bien está funcionando una línea de producción, porque combina tres factores críticos en un solo indicador.
Esta guía está escrita para ingenieros de productividad que necesitan implementar OEE desde cero, o para aquellos que ya lo miden pero quieren llevarlo al siguiente nivel. No nos quedaremos en la teoría: vamos a seguir los pasos exactos de un plan de implementación, usando el ejemplo de una línea de llenado de bebidas que opera en dos turnos y que hoy registra un OEE estimado del 58%, muy por debajo del referencial clase mundial del 85%.
Como descubrirás en las próximas secciones, contar con un sistema de monitoreo estructurado y un plan de ataque a las pérdidas cambia las reglas del juego. Incluso puedes apoyarte en herramientas de inteligencia artificial como HolaGPT para automatizar la recolección de datos y generar dashboards en tiempo real. Pero empecemos por el principio.
1. ¿Qué es OEE y por qué es el rey de los KPIs de producción?
OEE significa Overall Equipment Effectiveness (Eficiencia General de los Equipos). Es una métrica compuesta que refleja el porcentaje de tiempo de producción que realmente es productivo. Una puntuación del 100% indicaría que la máquina fabrica solo piezas buenas, tan rápido como puede, sin interrupciones. Eso casi nunca ocurre, pero es el norte.
La fórmula es simple:
OEE = Disponibilidad × Rendimiento × Calidad
Cada factor es un porcentaje. Por ejemplo, si tienes una disponibilidad del 90%, un rendimiento del 85% y una calidad del 95%, el OEE es 0.90 × 0.85 × 0.95 = 0.72675, es decir, 72.7%. Ese número ya dice mucho, pero lo importante es desglosarlo para saber dónde atacar.
Cuando hablamos de líneas de producción, el OEE no es solo un número: es la brújula que guía la mejora continua. Si solo miras la producción total al final del turno, puedes estar ignorando microparadas, arranques lentos o reprocesos que devoran la capacidad real. Al medir OEE, obligas a la organización a mirar con lupa los tres componentes.
He visto fábricas que presumen de alta disponibilidad pero esconden un rendimiento pésimo porque nunca alcanzan la velocidad nominal por problemas mecánicos o falta de material. Otras tienen calidad perfecta pero sacrifican velocidad con inspecciones redundantes. El OEE revela esos trade-offs.
Un detalle crítico: el OEE se calcula para un equipo o línea, no para toda la planta. La unidad de análisis ideal es la máquina cuello de botella o aquella que dicta el ritmo de la línea. Si trabajas con varios equipos en serie, el OEE global será el producto de los OEE individuales, pero es más práctico enfocarte en el que más pérdidas genera.
2. Disponibilidad: el arte de separar lo planeado de lo no planeado
La disponibilidad mide el porcentaje del tiempo programado para producir que el equipo realmente estuvo disponible. La fórmula es:
Disponibilidad = (Tiempo de operación real) / (Tiempo planificado de producción)
Aquí es donde muchos fallan: mezclan paros planeados (mantenimiento programado, cambios de formato, descansos) con paros no planeados (averías, falta de material, microparadas). Para un OEE limpio, el tiempo planificado de producción debe restar los paros planeados. Si un turno de 8 horas tiene 30 minutos de comida y 1 hora de mantenimiento preventivo, el tiempo planificado para producir son 6.5 horas. La disponibilidad se calcula sobre esas 6.5 horas, no sobre 8.
Veamos un ejemplo con la línea de llenado: turnos de 10 horas (2 turnos, 20 horas totales al día). Hay 1 hora de mantenimiento autónomo por turno y 30 minutos de limpieza durante el cambio de turno. Además, se programa un cambio de formato de 45 minutos una vez al día. El tiempo disponible planeado es: 20 horas - (2 horas mant. + 0.5 horas limpieza + 0.75 horas formato) = 16.75 horas. Si durante el día ocurren 2.5 horas de averías y 1 hora de falta de envases, el tiempo de operación real es 16.75 - 3.5 = 13.25 horas. Disponibilidad = 13.25 / 16.75 = 79.1%.
Ya ves que ese 79% esconde una oportunidad enorme. Pero la clave es categorizar y registrar cada parada con precisión. Un sistema manual con hojas de registro puede funcionar para empezar, pero la automatización con PLC y sensores es el camino al mundo real de los datos. Herramientas como HolaGPT pueden conectarse a tus sistemas SCADA para extraer y clasificar eventos automáticamente.
3. Rendimiento: velocidad real versus la promesa del fabricante
El rendimiento compara la velocidad real a la que opera el equipo con su velocidad teórica o estándar. Aquí entran las pérdidas por pequeñas paradas y por operación a velocidad reducida. La fórmula es:
Rendimiento = (Producción real × Tiempo de ciclo ideal) / Tiempo de operación real
O, de otra manera: Rendimiento = (Producción real) / (Producción teórica a máxima velocidad durante el tiempo de operación).
Supongamos que nuestra llenadora puede procesar, según especificaciones, 150 botellas por minuto. En las 13.25 horas de operación real del ejemplo anterior (795 minutos), la producción teórica sería 150 × 795 = 119,250 botellas. Sin embargo, al final del día solo se produjeron 88,500 botellas. Rendimiento = 88,500 / 119,250 = 74.2%.
¿Por qué tan bajo? Posibles causas: el operador redujo la velocidad para evitar derrames, hubo microparadas de 5-10 segundos cada pocos minutos que sumaron horas, o el arranque después de cada parada fue gradual. Las microparadas son traicioneras; un sensor que detecte atascos y se reinicie solo puede agregar segundos, pero mil microparadas de 3 segundos son 50 minutos perdidos. Sin un sistema de captura automática, nunca las verás reflejadas en los partes de averías.
Para medir el rendimiento con precisión, necesitas dos datos: conteo de producción por sensor de pulsos o barrera fotoeléctrica, y registro continuo de velocidad (idealmente del variador de frecuencia). Con esos dos datos, puedes calcular el rendimiento a intervalos cortos y detectar desviaciones en tiempo real.
4. Calidad: solo lo bueno cuenta
La calidad es la relación entre las unidades conformes y el total de unidades producidas. Aquí se incluyen los defectos de proceso y las pérdidas de arranque o ajuste. La fórmula es:
Calidad = (Unidades conformes) / (Total unidades producidas)
Siguiendo con la llenadora: de las 88,500 botellas producidas, 2,200 fueron rechazadas por el inspector de nivel y 800 más se perdieron en el arranque después de un cambio de formato (botellas con poca presión de llenado que se descartaron). Total conforme = 88,500 - 3,000 = 85,500. Calidad = 85,500 / 88,500 = 96.6%.
Ese 96.6% puede sonar aceptable, pero combinado con la disponibilidad y el rendimiento, el OEE queda en 79.1% × 74.2% × 96.6% = 56.7%. Brutal, ¿verdad? La línea está desperdiciando casi la mitad de su capacidad. Y ahora sabes dónde: en las averías y en la velocidad reducida.
Un matiz: algunas empresas excluyen los defectos generados durante arranques porque consideran esos ajustes normales. La práctica recomendada es incluirlos; si no, escondes pérdidas que sí afectan la productividad y deben atacarse con procedimientos de setup optimizado (SMED).
5. Cómo medir cada componente: de los apuntes en papel al sensor inteligente
La calidad de tu OEE depende de la calidad de los datos. Sin datos fiables, cualquier plan de mejora es una apuesta. Te propongo tres niveles de captura:
Nivel 1: Manual básico. El operador llena una hoja de registro cada hora indicando paros, producción y defectos. Es barato pero muy subjetivo. Sirve para arrancar, pero no esperes precisión.
Nivel 2: Automatización ligera. Instalas sensores en los motores principales para contar ciclos y detectar paradas. Un PLC almacena eventos de paro con código de causa que el operador selecciona en una pantalla táctil. Puedes usar módulos IoT de bajo costo (Raspberry Pi + Node-RED) que envíen datos a una base de datos en la nube.
Nivel 3: Integración total con SCADA/MES. Todos los sensores relevantes (velocidad, contadores, presencia, rechazos) se integran en el sistema de control y se envían a un software de monitoreo. Desde ahí se calcula OEE en tiempo real. Con HolaGPT, puedes incluso conectar esos datos a un asistente de IA que te alerte cuando el rendimiento cae por debajo del 80% y te sugiera las causas más probables basándose en el histórico.
En nuestro ejemplo de la llenadora, implementamos el nivel 2: sensores en el transportador principal y en la llenadora, más una estación de inspección con cámara que cuenta rechazos. El operador clasifica paradas en una tablet industrial. Después de un mes, ya tenemos datos sólidos.
6. OEE actual versus el benchmark del 85%: no te conformes con la media
El referencial mundial de OEE para manufactura discreta es 85% (disponibilidad 90%, rendimiento 95%, calidad 99.9%). Para procesos continuos puede ser mayor. Pero la mayoría de las plantas que no han implementado TPM están entre el 40% y el 60%. La nuestra, 56.7%, es típica.
El valor del benchmark no es obsesionarse con el 85%, sino identificar la brecha. Con un OEE de 56.7% y una producción real de 85,500 botellas al día, si alcanzaras el 85% manteniendo la misma velocidad teórica y calidad, la producción diaria se dispararía a más de 127,000 botellas, un 48% extra sin invertir en nuevos equipos.
Calcula tu OEE actual con datos reales de al menos dos semanas para tener una línea base sólida. Luego fija metas intermedias: pasar del 56% al 65% en tres meses, por ejemplo. No intentes saltar al 85% de golpe; los sistemas de producción tienen inercia. Usa la herramienta de cálculo de OEE de HolaGPT para simular escenarios y definir metas realistas basadas en las pérdidas que puedes eliminar.
7. Las seis grandes pérdidas: el mapa del tesoro del TPM
El Mantenimiento Productivo Total (TPM) clasifica todas las pérdidas de OEE en seis categorías que se corresponden con los tres factores:
Por disponibilidad:
1. Fallos de equipo (averías). Tiempo perdido por fallos mecánicos o eléctricos que obligan a parar la máquina.
2. Preparación y ajustes (cambios de formato, setup). Tiempo desde la última pieza buena de un producto hasta la primera pieza buena del siguiente.
Por rendimiento:
3. Paradas menores y tiempo en vacío (atasques, sensores sucios, falta temporal de material). Paradas cortas que el operador no registra como avería porque las resuelve rápido, pero que se repiten constantemente.
4. Reducción de velocidad. Operar por debajo de la velocidad nominal por desgaste, falta de mantenimiento, problemas de calidad o condiciones ambientales.
Por calidad:
5. Defectos de proceso. Piezas malas producidas durante la operación estable.
6. Pérdidas de arranque (rendimiento reducido). Defectos generados desde el arranque hasta que el proceso se estabiliza, incluyendo los arranques después de un cambio de formato o una parada larga.
Cada una de estas pérdidas tiene estrategias de ataque específicas, pero primero hay que cuantificarlas y jerarquizarlas.
8. Pareto de pérdidas: prioriza con bisturí, no con machete
El diagrama de Pareto es el paso más importante del análisis. Toma los tiempos o cantidades de cada pérdida durante un período representativo, ordénalas de mayor a menor y calcula el porcentaje acumulado. En nuestra llenadora, los datos de un mes revelan:
- Reducción de velocidad: 32% del tiempo total de las pérdidas
- Averías: 28%
- Paradas menores: 18%
- Pérdidas de arranque: 9%
- Setup: 8%
- Defectos de proceso: 5%
La combinación de velocidad reducida y averías se lleva el 60% de las oportunidades de mejora. Eso significa que si resolvemos solo esos dos problemas, el OEE puede subir drásticamente. Sin Pareto, es fácil dispersarse en mil pequeñas mejoras que juntas impactan poco. El método dice: ataca el 20% de las causas que generan el 80% del problema.
9. Acciones por tipo de pérdida: un plan de ataque específico
Cada una de las seis pérdidas exige un enfoque distinto.
1. Averías: Implementa mantenimiento preventivo y predictivo. Usa análisis de vibraciones, termografía y contadores de ciclos para predecir fallos. Aplica la metodología de Análisis Causa Raíz (RCA) a las fallas repetitivas. La meta no es reparar rápido, sino evitar que ocurran.
2. Setup y ajustes: Aplica SMED (Single-Minute Exchange of Die). Separa operaciones internas (con máquina parada) de externas (con máquina en marcha) y convierte todo lo posible a externas. Estandariza ajustes con guías visuales y herramientas rápidas.
3. Paradas menores: Mapea las paradas más frecuentes con un diagrama de espagueti de eventos. Automatiza la detección para no depender del reporte del operador. A menudo la solución es trivial: limpiar un sensor, ajustar una guía o rediseñar una tolva.
4. Reducción de velocidad: Monitorea la velocidad real contra la nominal por turno. Busca las causas: desgaste de componentes (bandas, cadenas), falta de mantenimiento (engrase), o miedo del operador a defectos. Si la máquina no puede alcanzar la velocidad teórica sin perder calidad, entonces la velocidad teórica no es realista y debe revisarse el estándar.
5. Defectos de proceso: Establece control estadístico de proceso (SPC) en los parámetros críticos. Implementa poka-yokes que eviten que los defectos lleguen al cliente. Cuando el defecto ya ocurre, la investigación debe ser inmediata (calidad en la fuente).
6. Pérdidas de arranque: Mejora los procedimientos de arranque estandarizados (checklists). Ajusta los parámetros de precalentamiento o estabilización. Realiza muestreos acelerados durante las primeras piezas para cortar la generación de defectos.
En nuestra llenadora, la velocidad reducida se debía a una bomba de llenado desgastada que no daba el caudal nominal y a una secuencia de arranque que tardaba 15 segundos en llegar a velocidad crucero. Cambiar la bomba y optimizar el perfil de aceleración del variador eliminó el 80% de esa pérdida en una semana.
10. Dashboard OEE en tiempo real: el panel de control de tu fábrica
Una vez que tienes datos fiables, el siguiente salto evolutivo es visualizarlos en tiempo real. Un dashboard en la planta, visible por todos los operadores y supervisores, crea un lazo de feedback inmediato. Algunos principios de diseño:
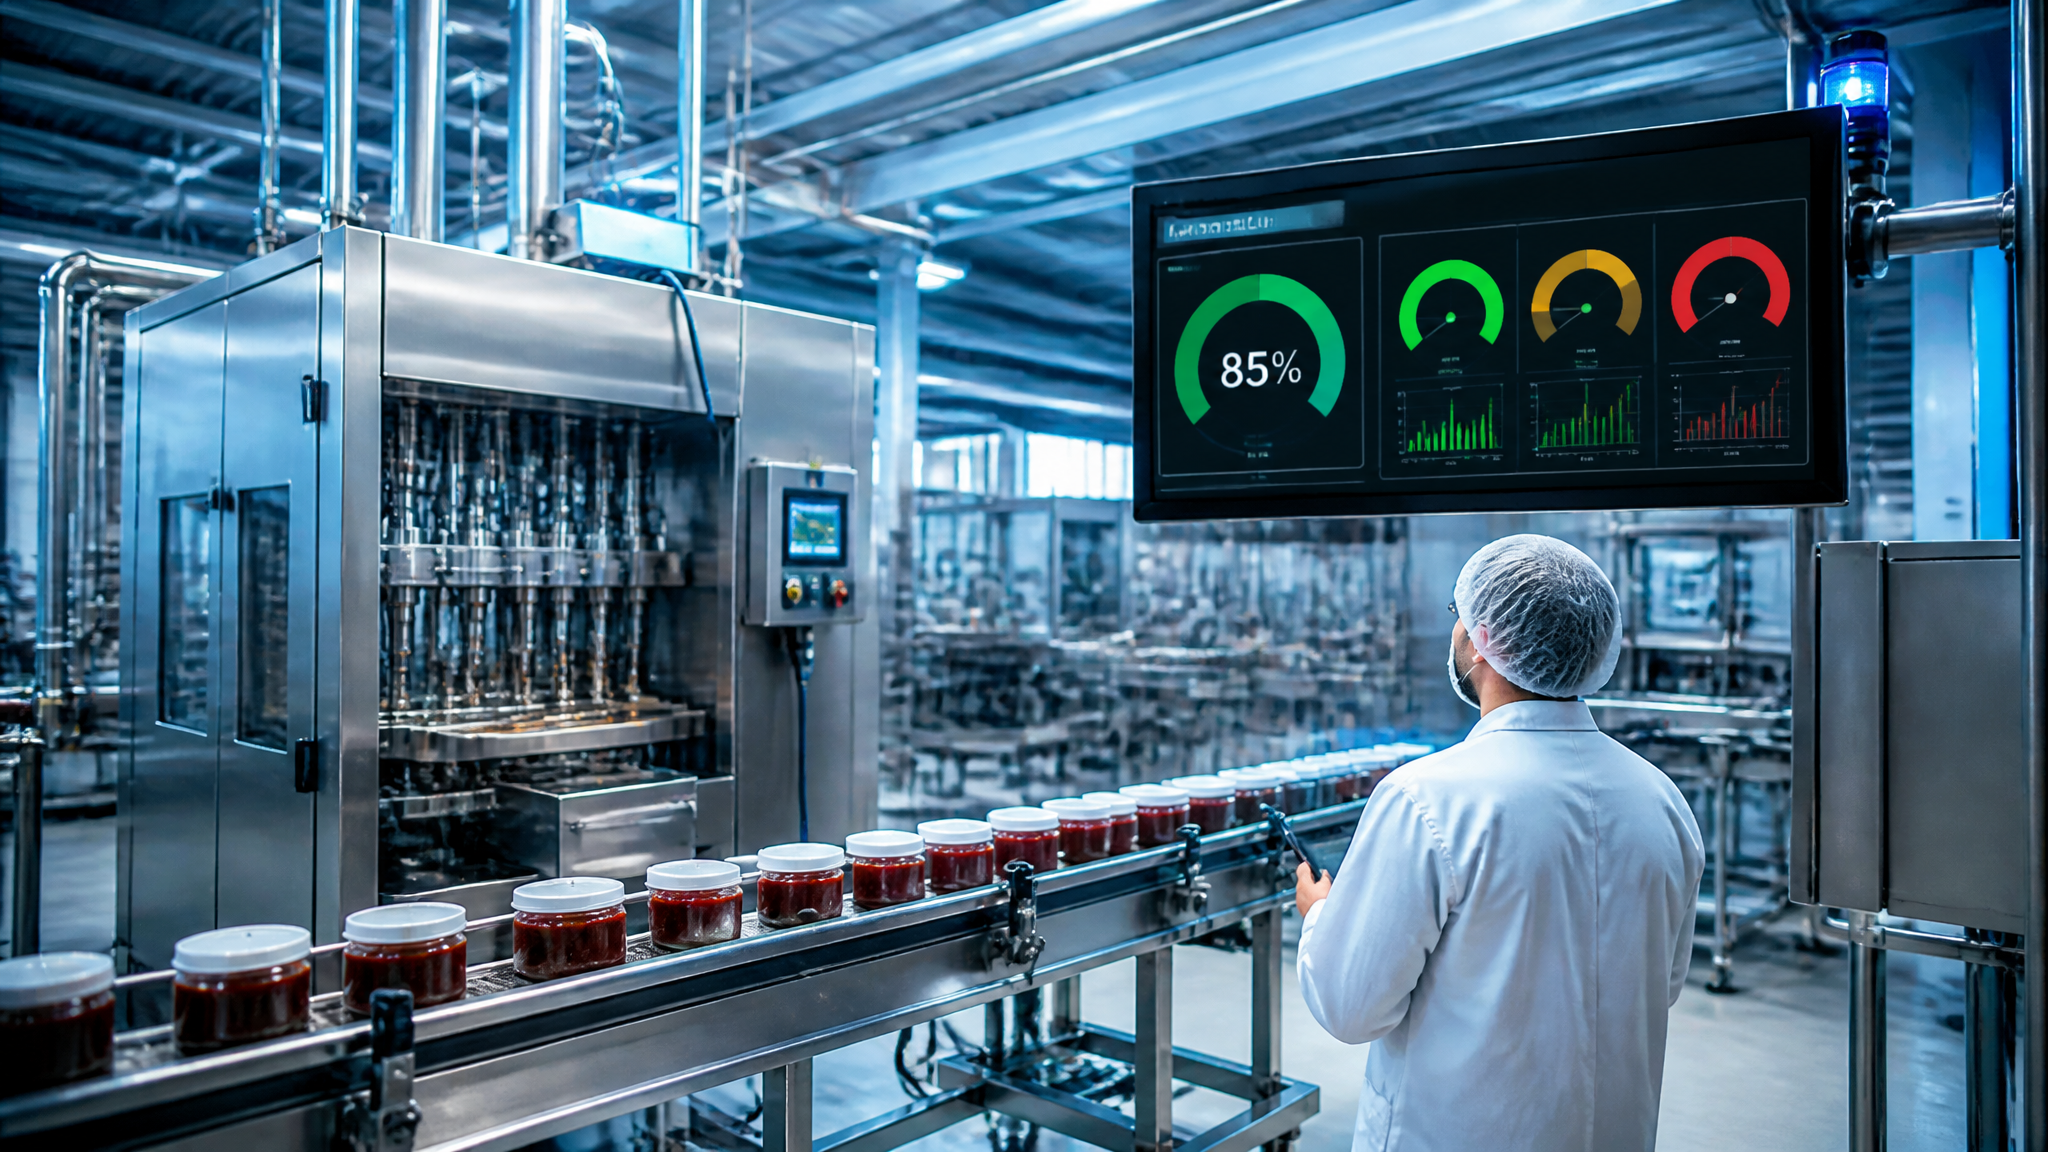
Sencillez. Muestra OEE global y sus tres componentes con colores tipo semáforo. Verde > 85%, amarillo 70-85%, rojo < 70%. Agrega la producción real vs objetivo del turno.
Alarmas inteligentes. Si la disponibilidad cae más de un 5% en 10 minutos, envía una notificación al líder de mantenimiento. Si el rendimiento baja del 80% en una hora, alerta al supervisor de producción.
Drill-down. Con un clic, el operador debe poder ver la razón de cada parada registrada en las últimas horas. Esto permite tomar acción inmediata en lugar de esperar al reporte del día siguiente.
Puedes construir un dashboard con herramientas como Grafana conectado a tu base de datos de producción. O usar soluciones comerciales que ya vienen con lógica OEE. HolaGPT ofrece conectores para sistemas MES/SCADA que encienden un panel personalizado en minutos, e incluso puedes consultar por voz: «HolaGPT, dime el OEE de la línea 3 en el turno actual». Ese acceso instantáneo a la información rompe la dependencia de informes del departamento de TI.
11. Meta de mejora mensual: cómo construir el hábito de la productividad
Medir sin mejorar es burocracia. Cada mes, el equipo de línea debe revisar el OEE y las mejoras implementadas, y fijar un nuevo objetivo. Usa el ciclo PDCA (Plan-Do-Check-Act):
Plan: Basándote en el Pareto, define una acción específica para la siguiente semana (ejemplo: Reducir las microparadas en la etiquetadora en un 50% agregando un soplador de aire).
Do: Ejecuta la mejora en campo, preferiblemente con un equipo pequeño multidisciplinario.
Check: Una semana después, analiza los datos de OEE para verificar el impacto. ¿Subió el rendimiento? ¿Bajaron las paradas menores?
Act: Si funcionó, estandariza la mejora (documenta, actualiza instrucciones de trabajo). Si no, vuelve a Plan.
Define metas mensuales de OEE alcanzables pero ambiciosas. Un plan típico para una línea que arranca en 56% podría ser: Mes 1: 60%, Mes 2: 63%, Mes 3: 67%, Mes 6: 75%, Mes 12: 80%. El último tramo del 80% al 85% es el más exigente y requiere TPM maduro y cultura de cero pérdidas.
En el piloto de la llenadora, tras tres meses de trabajo enfocado en las dos pérdidas top del Pareto, el OEE pasó del 56.7% al 71.2%, una mejora del 25%. La meta mensual se discutía en una reunión de 15 minutos todos los viernes frente al tablero de OEE.
Implementar OEE no es un proyecto de TI: es un cambio cultural. Pero con datos, un método claro y herramientas como HolaGPT que simplifican la captura y el análisis, cualquier ingeniero de productividad puede liderar esa transformación. No hay excusa para no empezar mañana.