Impresión 3D industrial: claves para producción aditiva
De prototipos a piezas finales: evalúa cada tecnología, material y costo antes de invertir.
Por Jose Luis Rueda · 10 min lectura · 2026-07-25
La impresión 3D dejó de ser una herramienta de prototipado rápido. Hoy, ingenieros y directores de planta la evalúan para fabricar utillajes, repuestos e incluso lotes de producción final con plazos y costos que desafían a los métodos tradicionales. Pero elegir tecnología, material y estrategia de inversión requiere un análisis frío, sin atajos.
Este artículo recorre las diez preguntas que un ingeniero de manufactura aditiva haría antes de integrar la impresión 3D industrial en una empresa. Desde la comparación real de costos por pieza hasta el retorno de inversión de una máquina propia, cada apartado está pensado para profesionales que necesitan números y criterios claros. Herramientas como HolaGPT permiten acelerar estas evaluaciones con plantillas especializadas, pero aquí vas a encontrar la estructura de análisis que necesitas dominar.
Aplicaciones que van más allá del prototipado rápido
La manufactura aditiva industrial cubre cuatro frentes clave. El primero es el prototipado funcional: comprobar geometrías, encajes y resistencia con materiales similares al producto final. Aquí tecnologías como SLA o SLS ofrecen acabados precisos sin el costo de un molde. El segundo es el utillaje y dispositivos de fabricación: plantillas, calibres, garras de robot y soportes que aceleran líneas de producción y pueden fabricarse en horas. El tercer uso, cada vez más común, son los repuestos bajo demanda. En lugar de mantener un inventario de piezas que quizás nunca se usen, se imprime la geometría exacta cuando surge la necesidad, eliminando costos de almacenamiento y riesgos de obsolescencia. El cuarto escalón, y el que define la madurez industrial, es la producción de piezas finales, ya sea en series cortas o medianas donde la inversión en moldes es inviable. Fabricantes de componentes aeronáuticos, médicos y de maquinaria industrial ya producen miles de unidades al año con tecnologías como MJF o DMLS.
Separar estas aplicaciones es el primer paso porque cada una exige un perfil de precisión, material y post-procesado distinto. Una pieza de utillaje puede tolerar capas más gruesas si reduce costos; un implante médico no. Define qué porcentaje de tu producción encaja en cada categoría antes de elegir tecnología.
Tecnologías de impresión 3D industrial: cuándo usar cada una
No existe una única impresora 3D industrial. Hay cinco procesos principales que dominan el mercado, y la elección depende del material, la precisión y el volumen.
FDM (Modelado por deposición fundida)
Extruye filamento plástico capa a capa. Es la más accesible y se ha profesionalizado con materiales como PEI (ULTEM) o PEEK para piezas que soportan altas temperaturas y químicos agresivos. Ideal para utillajes, soportes de línea y prototipos funcionales de bajo costo. Las máquinas industriales aplican cámaras calefactadas y control ambiental que reducen la deformación. Sin embargo, la rugosidad entre capas y la anisotropía limitan su uso en piezas finales con requisitos estéticos o cargas multidireccionales.
SLA (Estereolitografía)
Usa un láser UV para curar resina líquida. Ofrece superficies lisas y detalles finos, por lo que se emplea en moldes transparentes, carcasas de electrónica y modelos conceptuales. Las formulaciones avanzadas permiten resinas con propiedades similares a ABS o Policarbonato, pero en general la resistencia mecánica y estabilidad térmica son menores que con SLS o MJF. El post-procesado incluye lavado y curado adicional, algo que añade tiempo y mano de obra.
SLS (Sinterizado selectivo por láser)
Un láser funde partículas de polvo de nylon (PA11, PA12) o TPU. No necesita soportes porque el polvo no sinterizado sostiene la pieza, lo que permite geometrías muy complejas. Las piezas resultantes tienen isotropía cercana a la del moldeo por inyección y buena resistencia mecánica. Es una opción sólida para series de hasta varios miles de piezas, especialmente en sectores industrial y de consumo. El costo por kilogramo de polvo y el reciclado del material impactan directamente en el costo por pieza.
MJF (Multi Jet Fusion)
HP desarrolló este proceso que aplica un agente de fusión y calor infrarrojo sobre un lecho de polvo de nylon. Produce piezas con densidad y precisión dimensional superiores al SLS en muchos casos, con ciclos más rápidos y mejor definición de esquinas vivas. Para producciones en serie de carcasas, conectores o componentes mecánicos, MJF suele ofrecer el costo más competitivo dentro de los plásticos. La limitación actual es la variedad de materiales, aunque la gama crece.
DMLS (Sinterizado directo de metal por láser)
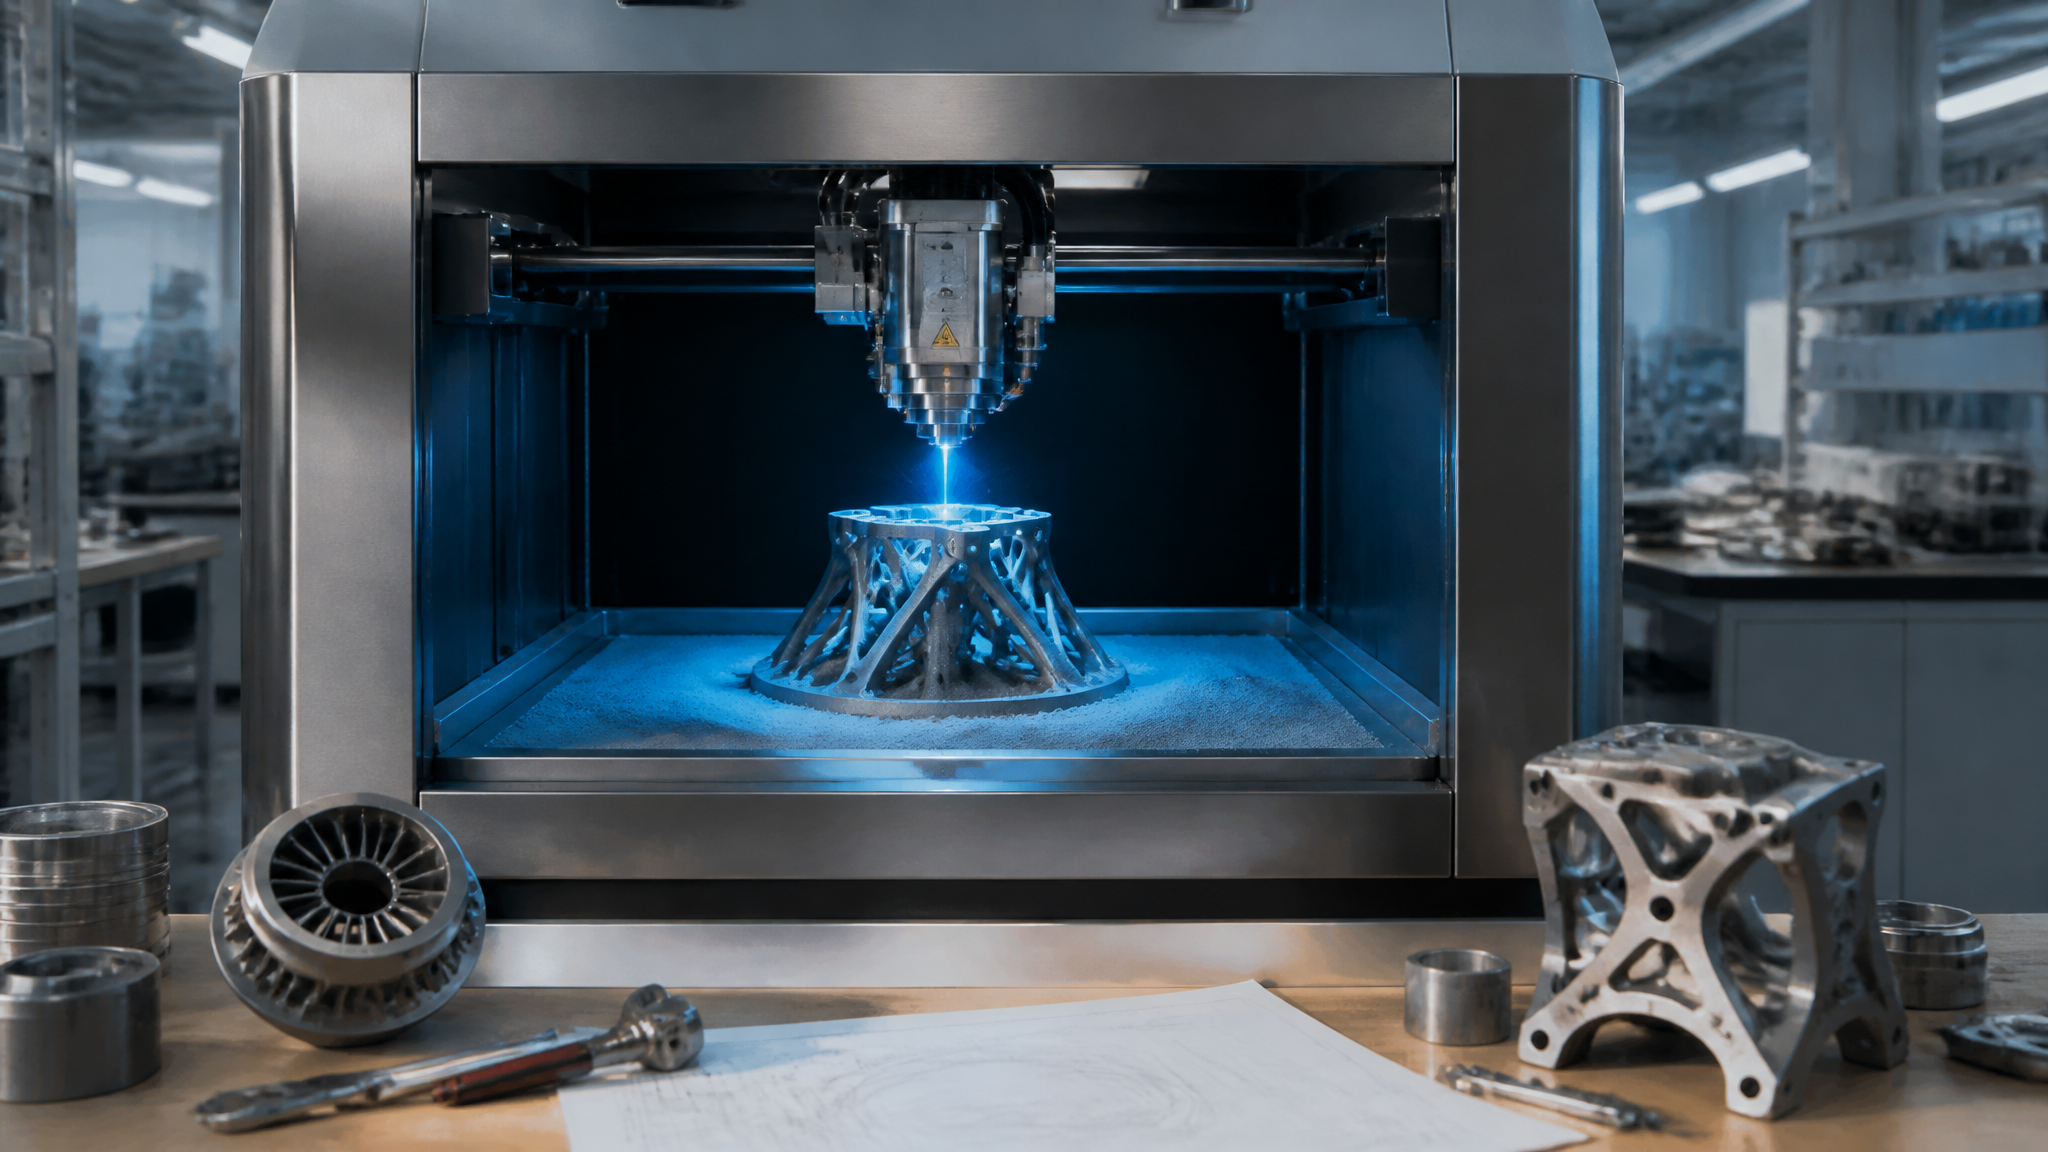
También conocido como SLM, funde polvo metálico capa a capa con un láser de alta potencia. Permite fabricar piezas de aluminio, titanio, acero inoxidable o inconel con densidad por encima del 99 %. Es la tecnología de referencia para producción de componentes metálicos complejos donde el mecanizado tradicional es inviable o extremadamente costoso. La contraparte es el costo: máquinas que superan el medio millón de euros, polvos metálicos caros y un post-procesado intensivo que incluye retirada de soportes, tratamiento térmico y mecanizado de superficies críticas. Aun así, en sectores como el aeronáutico o el medical, el ahorro en material y peso justifica la inversión.
Materiales de alto rendimiento para piezas finales
El éxito de una aplicación industrial depende tanto del proceso como del material. Plásticos como Nylon PA12 dominan en SLS y MJF por su equilibrio entre resistencia, alargamiento y costo. Para entornos exigentes aparece el PEI (ULTEM 9085 o 1010) en FDM, con excelente comportamiento al fuego y resistencia química, muy usado en utillaje aeroespacial. Las resinas técnicas SLA incluyen formulaciones cerámicas, de alta temperatura o flexibles, pero la mayoría de piezas finales demandan la tenacidad de los termoplásticos procesados por SLS o MJF.
En metales, el aluminio AlSi10Mg es protagonista en DMLS por su buena soldabilidad y propiedades mecánicas tras tratamiento térmico. El titanio Ti6Al4V es imprescindible en implantes médicos y componentes de competición. El acero inoxidable 316L y las superaleaciones de níquel cubren aplicaciones de corrosión y alta temperatura. La clave está en que las propiedades mecánicas no solo dependen del polvo: los parámetros de impresión y el post-procesado térmico definen la microestructura final. Exige un proveedor que entregue trazabilidad completa y certificados de material.
Los materiales compuestos, como filamentos cargados con fibra de carbono o vidrio para FDM, aumentan la rigidez y reducen el peso, aunque pueden acelerar el desgaste de boquillas. Existen también polvos para MJF con partículas de vidrio que mejoran la estabilidad dimensional. Seleccionar el material requiere ensayos y una curva de aprendizaje que puede acortar la colaboración con un proveedor de servicio experimentado.
¿Impresión 3D o fabricación tradicional? La decisión basada en datos
El error más común es pensar en la manufactura aditiva como sustituto universal. En realidad, compite en escenarios concretos. Recurre a impresión 3D cuando la geometría tiene socavados, canales internos o estructuras orgánicas que serían imposibles de moldear o mecanizar. Si el volumen anual es bajo (menos de 1.000 piezas) y el costo de un molde de inyección supera los 10.000 euros, la aditiva suele ganar. También cuando el plazo de entrega es crítico: mientras un molde tarda semanas, una pieza impresa puede estar lista en horas.
La fabricación tradicional mantiene ventajas insuperables en series largas, costos unitarios muy bajos en plásticos inyectados, mejores acabados superficiales sin post-procesado y mayor variedad de materiales. No intentes imprimir una carcasa de polipropileno de un millón de unidades; a ese volumen, la inyección arrasa en costo. Pero si necesitas 500 carcasas con inserciones roscadas y una modificación de diseño cada dos meses, la impresión 3D con insertos post-procesados es más ágil y rentable. Usa la técnica de coste por ciclo de vida: incluye inventario, obsolescencia, transporte y cambios de diseño en el comparativo.
DFAM: diseñar para el proceso, no al revés
El diseño para manufactura aditiva (DfAM) es la disciplina que libera todo el potencial de la tecnología. Olvídate de las restricciones del mecanizado: ángulos de desmoldeo, radios constantes, espesores uniformes. Ahora puedes integrar varias piezas en una sola, aligerar componentes mediante estructuras reticulares internas, eliminar ensamblajes y crear canales de refrigeración conformados que mejoran el rendimiento de un molde de inyección. Esos canales solo se pueden imaginar si los diseñas pensando en el lecho de polvo o en la extrusión.
Pero DfAM también requiere atender las limitaciones del proceso. Las piezas en voladizo necesitan soportes, que implican post-procesado y costo. La orientación de impresión influye en la resistencia mecánica y en el acabado superficial. Los espesores mínimos de pared, el tamaño del polvo o la resolución del láser imponen detalles finos que conviene validar con prototipos. Un buen diseño reduce los soportes, orienta la pieza para maximizar precisión y reparte las cargas en los ejes con menor anisotropía. Invertir tiempo en DfAM recorta iteraciones y costo final, y es la marca de un equipo de ingeniería maduro en manufactura aditiva.
Proveedor de servicio vs impresora propia: números y plazos
La digitalización de la fabricación ha generado una red global de proveedores de servicio capaces de entregar piezas en 48 horas con acabados profesionales. Subcontratar tiene sentido cuando el volumen es bajo, la tecnología necesaria es cara y los materiales requieren manipulación especializada. Eliminas la inversión en equipos industriales de 100.000 a 500.000 euros, evitas los costos fijos de personal calificado y reduces el riesgo tecnológico. Además, puedes acceder a tecnologías como DMLS o MJF sin comprometer capital.
Comprar una máquina propia se justifica cuando el volumen interno es constante, la confidencialidad del diseño es crítica, o la integración con sistemas de calidad requiere control en planta. Analiza el punto de equilibrio: calcula cuántas piezas necesitas al mes para que el costo total (amortización, material, mano de obra, mantenimiento) iguale el precio que pagarías al proveedor. Si superas ese umbral durante al menos tres años, la inversión empieza a tener sentido. No omitas en el cálculo la formación del personal, el espacio con condiciones ambientales controladas y el software de gestión de colas de impresión, elementos que pueden disparar el presupuesto.
Post-procesado: el costo oculto que define la viabilidad
Sacar una pieza de la bandeja de impresión es solo la mitad del trabajo. Casi todas las tecnologías requieren pasos adicionales. En FDM, retirar soportes solubles o manuales puede llevar minutos por pieza; en SLA, el lavado con alcohol isopropílico y el curado UV añaden tiempo y consumibles. En SLS y MJF, el despolvoreado y el arenado son indispensables para eliminar el exceso de polvo y mejorar la textura superficial. Las piezas metálicas de DMLS exigen un tratamiento térmico para aliviar tensiones, corte de soportes con electroerosión o sierras de cinta, mecanizado de asientos críticos y, a menudo, granallado o pulido químico.
Estos pasos no son opcionales: condicionan la precisión dimensional, las propiedades mecánicas y la calidad estética. Incluye el post-procesado como una estación más, con su propio tiempo de ciclo y mano de obra. Si subcontratas, pregunta qué nivel de acabado incluye el precio. Muchos ingenieros se sorprenden al ver que el costo de post-procesado supera el del material en piezas metálicas. Un correcto flujo de trabajo reduce ese impacto repartiendo operaciones en lotes y automatizando la limpieza siempre que sea posible.
Costo real por pieza en diferentes tecnologías
Calcular el costo por pieza de forma precisa es la base de cualquier comparación. Para FDM industrial con materiales estándar como ABS o PLA+, el costo oscila entre 2 y 8 euros por pieza pequeña, considerando filamento, electricidad y mano de obra. Si empleas PEEK o ULTEM, sube a 15-40 euros. En SLS, el costo típico ronda los 4-12 euros para piezas de tamaño medio (volumen 20-50 cm³), donde el reciclado del polvo permite aprovechar hasta el 70 % del material. MJF suele ser más económico en lotes grandes, con valores entre 3-8 euros para piezas similares, gracias al empaquetado denso y al menor costo del agente de fusión. La resina SLA estándar se mueve en 5-15 euros, dependiendo del volumen y la necesidad de soportes.
En metal DMLS, los costos cambian de escala. Una pieza pequeña de aluminio (10 cm³) puede costar 40-80 euros, mientras que un componente de titanio para implante supera los 150 euros. El polvo metálico cuesta entre 60 y 400 euros el kilogramo según la aleación, y los soportes metálicos que hay que eliminar representan material no aprovechable. Suma además el costo horario de la máquina, que en un equipo de gama alta puede ser de 70-120 euros/hora, y el post-procesado. Estas cifras bajan con lotes optimizados y orientación de piezas que minimice altura y soportes. Solicita siempre cotizaciones desglosadas a los proveedores y haz tu propia tabla comparativa.
Lead time: cómo la manufactura aditiva comprime la cadena de suministro
La reducción de plazos es, en muchos casos, el argumento más poderoso. Una línea de producción parada por falta de un utillaje pierde miles de euros por hora. Mientras que el mecanizado de ese utillaje puede llevar una semana, una impresora FDM lo entrega en 8 horas. En repuestos, la impresión 3D elimina los tiempos de envío internacional y los pedidos mínimos del proveedor. Empresas de maquinaria agrícola ya utilizan centros de impresión 3D en sus almacenes centrales para fabricar repuestos que llegan al cliente en 24 horas, en lugar de esperar seis semanas de importación.
En producción final, el lead time se comprime porque se independiza de la fabricación de moldes. Modificar un diseño no cuesta semanas ni requiere parar una línea de inyección para cambiar el utillaje. Simplemente se carga el nuevo archivo STL y se lanza la producción. Esto habilita ciclos de iteración mucho más cortos y responde a una demanda de mercado que valora la personalización y la disponibilidad inmediata. La clave está en tener los procesos de control de calidad digitalizados para que la pieza salga conforme sin inspecciones manuales que alarguen el plazo.
ROI de una impresora 3D industrial: cálculo sin atajos
El retorno de inversión de una máquina industrial no se calcula con una simple división entre precio y ahorro en piezas. Hay que construir un flujo de caja con todos los componentes. Para un equipo SLS de 250.000 euros, imputa una vida útil de cinco a siete años y un valor residual bajo. Suma el costo del polvo (que puede ser 60 euros/kg), del nitrógeno para inertizar, del mantenimiento anual (alrededor del 5-10 % del precio de compra), de la electricidad y de un operario cualificado que supervise la producción y el post-procesado. Frente a eso, imputa el ahorro respecto al precio pagado a un proveedor de servicio, la reducción de inventario de repuestos, el menor costo de oportunidad por paradas de línea y la mayor flexibilidad ante cambios de diseño.
Veamos un caso simplificado: una empresa que gasta 8.000 euros al mes en piezas SLS con un proveedor decide adquirir una máquina. Con un costo operativo mensual (incluyendo financiación, materiales, personal) de 5.500 euros, el ahorro mensual es de 2.500 euros. El punto de equilibrio llegaría en 100 meses, más de ocho años, lo que cuestionaría la inversión. Pero si el volumen interno crece a 12.000 euros mensuales y se optimiza el empaquetado, el ahorro se puede duplicar y el payback caer a tres años. Por eso el análisis de ROI exige un modelo vivo que se ajuste trimestralmente, y que contemple el crecimiento esperado de la demanda interna. Muchas empresas subestiman el coste real de operación y sobreestiman el ahorro inicial; se requiere una mentalidad de ingeniería financiera para no llevarse sorpresas.
Herramientas como HolaGPT incluyen plantillas de análisis para manufactura aditiva que ayudan a modelar estos escenarios con datos reales de la industria, evitando cálculos demasiado optimistas. Pero el juicio final siempre estará en manos del equipo técnico que conoce sus volúmenes y sus procesos reales.