Layout de Planta y Flujo de Materiales: Guía para un Diseño Óptimo de Producción
Una metodología detallada para ingenieros y emprendedores que necesitan maximizar cada metro cuadrado del piso de producción.
Por Jose Luis Rueda · 10 min lectura · 2026-07-20
El layout de una planta es el esqueleto sobre el que se mueve toda la operación. Una decisión mal tomada en esta fase se paga durante años con sobrecostos, retrasos y riesgos de seguridad. Por eso, dedicar tiempo al diseño de la distribución en planta es la inversión más rentable para cualquier proyecto industrial.
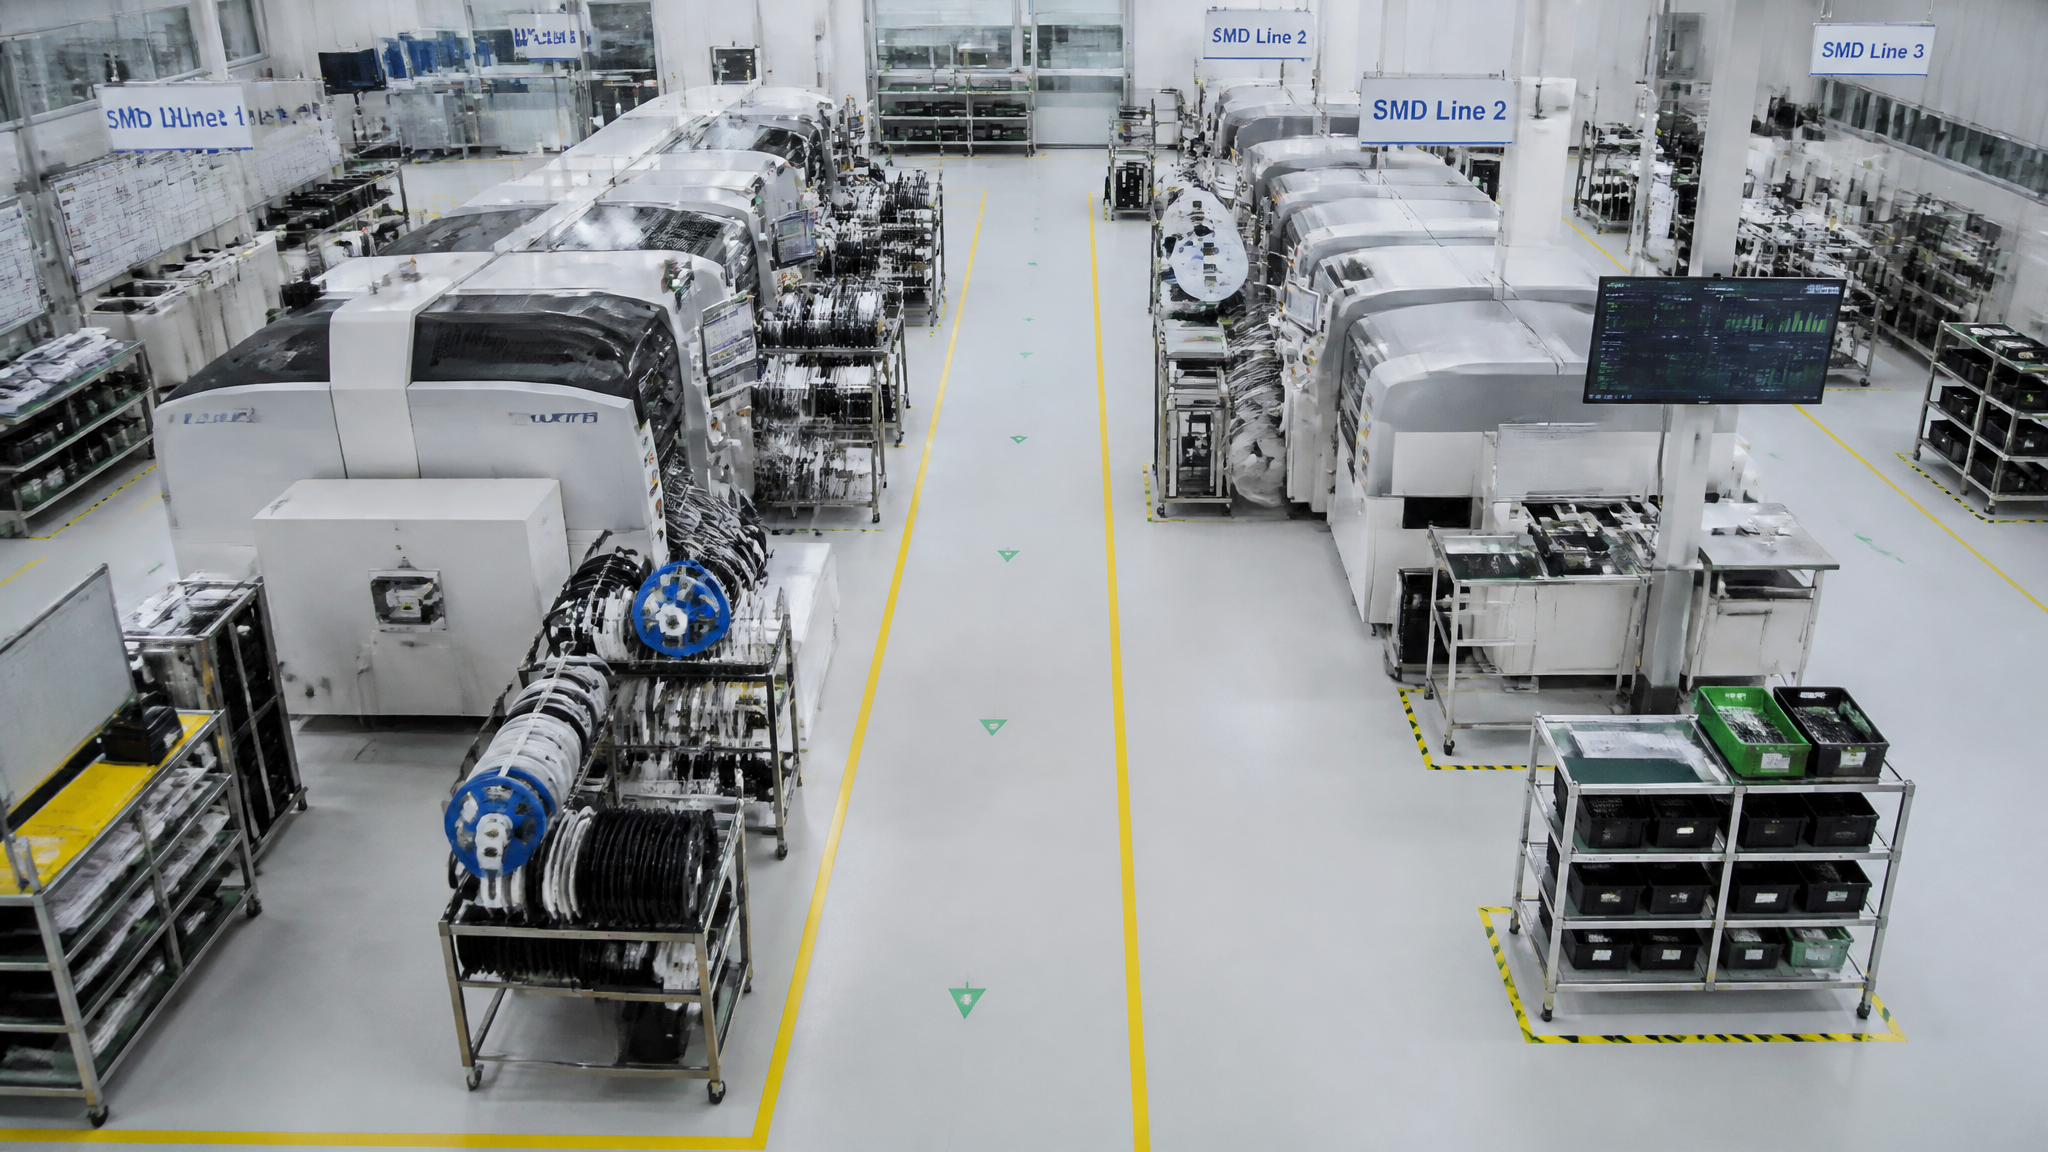
Este artículo condensa la metodología que usan los ingenieros industriales para diseñar un layout desde cero. No importa si produces componentes electrónicos, alimentos o mobiliario: los principios son los mismos. Tomaremos como ejemplo una fábrica de ensamble de tarjetas electrónicas con 500 unidades al día en un área de 800 m², para aterrizar cada concepto.
Aquí no encontrarás teoría vacía. Cada paso se explica con criterio práctico, errores frecuentes y atajos que funcionan en el mundo real. Si estás diseñando una planta nueva o rediseñando la actual, esta guía te dará la estructura mental para hacerlo con criterio.
Análisis del producto y proceso: la matriz que lo inicia todo
Antes de dibujar una sola línea en el plano, necesitas entender qué vas a producir y cómo. El análisis producto-proceso se plasma en una matriz de doble entrada: en las filas, los componentes o subensambles; en las columnas, las operaciones (corte, soldadura, ensamble, prueba, empaque). Cada celda indica si ese componente pasa por esa operación y en qué secuencia.
Para las tarjetas electrónicas del ejemplo, la matriz revela flujos claros: los circuitos impresos desnudos llegan a impresión de pasta de soldadura, luego colocación de componentes SMD, horneado, inspección óptica, ensamble de conectores, prueba funcional y empaque. Algunos componentes mayores se ensamblan manualmente después de la soldadura automática.
Una herramienta como HolaGPT puede acelerar este paso generando la matriz inicial a partir de la lista de materiales y la ruta de fabricación, reduciendo horas de trabajo manual. Pero la validación con los expertos de producción sigue siendo indispensable.
Diagrama de flujo de materiales: visualizar el movimiento
Con la matriz definida, dibujas el diagrama de flujo de materiales. No es un simple esquema de procesos: debes reflejar el movimiento físico de cada materia prima, subensamble y producto terminado. Flechas, nodos y símbolos estandarizados (como los de ASME) convierten la secuencia en algo visible y discutible.
En nuestro caso, el flujo arranca en el almacén de materia prima, avanza hacia la línea de SMD, luego al área de inspección, después al ensamble manual, a pruebas eléctricas, al empaque y finalmente al almacén de producto terminado. Los conectores y carcasas entran en puntos distintos: los conectores desde el mismo almacén, las carcasas desde otro proveedor interno que fabrica inyección de plástico.
El objetivo del diagrama es detectar retrocesos, cruces y acumulaciones innecesarias. Si ves que un material viaja de un extremo a otro de la planta tres veces, hay un problema de layout que corregir antes de construir.
Selección del tipo de layout: por proceso, producto, celular o posición fija
No existe un layout universal. La decisión depende del volumen, la variedad y la estabilidad del mix de productos. Repasemos los cuatro tipos puros y cómo se adaptan a distintos escenarios:
Layout por proceso: agrupa máquinas similares (todas las fresadoras juntas, todas las soldadoras juntas). Funciona cuando produces muchos productos diferentes en lotes pequeños. El material viaja entre departamentos según la ruta de cada orden. La flexibilidad es alta, pero el flujo es complejo y los recorridos largos.
Layout por producto: organiza las estaciones en la secuencia exacta de fabricación, como una cadena de montaje. Ideal para pocos productos en alto volumen. El flujo es directo y el lead time mínimo, pero la línea es rígida ante cambios de producto.
Layout celular: crea células de manufactura que agrupan máquinas distintas para producir una familia de piezas similares. Cada célula es autónoma y el flujo es continuo dentro de ella. Reduce el inventario en proceso y mejora el control de calidad. Es la estrella del lean manufacturing.
Layout de posición fija: el producto permanece quieto y los recursos (operarios, herramientas, materiales) se desplazan hasta él. Se usa en construcción naval, aeronáutica o grandes estructuras. No aplica a nuestra fábrica de tarjetas.
Para las 500 tarjetas diarias, con una variedad de 8 modelos que comparten el 70% de los procesos, la mejor opción es un layout celular híbrido: una célula principal con línea SMD automatizada, más estaciones manuales flexibles para las diferencias entre modelos. Esto combina la eficiencia del flujo continuo con la adaptabilidad que el mercado exige.
Diagrama de relaciones: la cercanía estratégica entre áreas
No basta con ordenar las máquinas según la secuencia. También importa la intensidad de la relación entre áreas, ya sea por flujo de materiales, necesidad de comunicación, uso compartido de servicios o razones de seguridad. El diagrama de relaciones (REL chart) asigna una letra de proximidad deseada: A (absolutamente necesario), E (especialmente importante), I (importante), O (ordinario), U (sin importancia), X (indeseable).
En la planta de electrónica, A se asigna entre la impresora de pasta y la colocadora de componentes (por sincronización); entre el horno de soldadura y la inspección óptica (calidad inmediata). Una X aparece entre el área de soldadura por ola y el almacén de componentes sensibles a la humedad (contaminación térmica). El área de pruebas necesita una E con el almacén de producto terminado, pero una O con la recepción de materia prima.
Al plasmar estas relaciones en un diagrama de afinidad, el layout final se agrupa por bloques que respetan la secuencia y la cercanía. Es la herramienta más subestimada del diseño de plantas, ahorra docenas de iteraciones en CAD.
Cálculo de espacios por estación
Cada equipo, operario y material ocupa un área que debe calcularse con holgura, pero sin exagerar. El espacio de una estación se compone de: área del equipo, área de operación (postura, movimientos), área de material en entrada y salida, área de mantenimiento y pasillos internos.
Para la colocadora de componentes SMD, necesitamos 12 m² (4x3 m). Sumamos 1 m a cada lado para el operador y el carro de alimentación, más 2 m² para el rack de componentes en espera. Total: 20 m². La inspección óptica automática ocupa menos: 2x2 m, más 1 m perimetral = 8 m². Las estaciones manuales de ensamble precisan 6 m² por operario. Con 3 operarios en paralelo, son 18 m².
El cálculo no termina ahí. Debes considerar los picos de inventario en proceso (WIP). Si entre dos operaciones se acumulan hasta 20 lotes de 50 tarjetas cada uno, y cada lote ocupa un carro de 0.5 m², necesitas 10 m² solo para ese buffer. Ignorar el WIP es el error que congestiona las plantas a los tres meses de arranque.
Flujo de materiales: minimizar recorridos
Con las estaciones dimensionadas y la secuencia clara, toca optimizar el flujo. La métrica clave es la distancia total recorrida por unidad de producto. Se mide en metros por lote o por pieza, y se multiplica por la producción anual para ver el costo real.
En la célula propuesta, el recorrido ideal es de 45 metros desde la recepción de PCB desnudo hasta el empaque. Pero un layout inicial en forma de U alargada lo elevaba a 70 metros. Al girar 90 grados la línea de SMD y acercar el almacén de materia prima a la impresora, redujimos a 45. Eso son 25 metros menos por lote. Proyectado al año, ahorramos 6,250 km de transporte interno.
Herramientas como HolaGPT permiten simular variaciones rápidamente, probando combinaciones de ubicación de estaciones y calculando distancias acumuladas. Así puedes descartar malas ideas sin dibujar cada vez.
Ergonomía y seguridad integradas en el diseño
Un layout que lesiona a los operarios no es óptimo, aunque baje costos en el papel. La ergonomía debe guiar la altura de las mesas de trabajo (1.05 m para bipedestación estándar), el ángulo de visión de pantallas, el alcance máximo (45 cm en tareas repetitivas) y la ubicación de pedales.
En la célula manual de ensamble, las mesas tienen regulación eléctrica en altura. Los carros de componentes llegan al lado derecho, pues el 90% de los operarios es diestro. Las lámparas LED eliminan sombras sobre la zona de trabajo.
La seguridad no es un añadido, es un diseño de flujo. El layout debe prever pasillos de evacuación de 1.1 m libres, extintores visibles a menos de 20 m de cualquier punto, duchas de emergencia cerca de sustancias químicas (en nuestro caso, el flux de soldadura), y salidas de emergencia que nunca queden bloqueadas por estanterías. La señalización horizontal con colores diferencia zonas peatonales, de carretillas y de almacenamiento estático.
Áreas de almacenamiento
Todo layout industrial contempla tres tipos de almacén: materia prima, producto en proceso (WIP) y producto terminado. Su ubicación determina los flujos de entrada y salida.
El almacén de materia prima se sitúa cerca de la recepción y con acceso directo a la primera operación. En nuestra planta, los PCB, componentes y carcasas se almacenan en racks selectivos de 4 niveles, con pasillo de 2.5 m para carretilla retráctil. Ocupa 90 m². La gestión sigue el método FIFO forzado por carriles inclinados.
El almacén de producto terminado se ubica al final de la línea, pegado a la zona de expedición. 60 m² bastan para el buffer de 2 días de producción. Los buffers de WIP se concentran justo antes de operaciones con tiempos de ciclo muy distintos: entre el horno de soldadura y la inspección manual (cuando la automática no cubre algún modelo), 2 posiciones de carro dimensionadas para 20 lotes cada una.
Un error habitual es diseñar almacenes demasiado grandes. El espacio ocioso es caro. Con un cálculo ajustado al plan de producción y frecuencia de suministro, evitas metros cuadrados muertos.
Servicios auxiliares: aire, agua, electricidad
Los servicios auxiliares son el sistema circulatorio de la planta. Si fallan, la producción se detiene. El layout debe incluirlos desde el principio, no como ocurrencia tardía.
La electricidad se distribuye desde un centro de carga principal mediante canalizaciones colgantes o bajo suelo técnico. En zonas de equipos críticos instalamos SAI de doble conversión. El aire comprimido para las máquinas SMD requiere una red de anillo con purgadores automáticos, presión de 7 bar y punto de rocío controlado. Las tuberías van por el techo con bajantes en cada punto de uso. De nada sirve ahorrar metros si después tienes que tirar mangueras que bloquean pasillos.
El sistema de extracción de humos de soldadura se dimensiona con campanas de captación en cada horno y estación de soldadura manual, conducido a un filtro de carbón activado en exterior. El agua solo se necesita para servicios higiénicos y limpieza, así que la red es mínima.
Todo esto ocupa espacio: el compresor y el secador necesitan 15 m² con ventilación; el centro de transformación, 10 m². No olvides prever accesos para mantenimiento de estos equipos sin parar la producción.
Layout propuesto: descripción detallada para dibujar
Con todos los elementos definidos, el layout final se describe como un plano de bloques para pasar a AutoCAD o Revit. Para nuestra fábrica de tarjetas, la propuesta ocupa el rectángulo de 800 m² (40x20 m) con orientación norte-sur. La entrada de materiales se ubica en el extremo norte, la expedición en el sur. Esto genera un flujo en sentido único que evita cruces.
Desde el norte, el almacén de materia prima (90 m²) se comunica con la célula SMD mediante una puerta de doble hoja corredera. La célula SMD ocupa 160 m² con la secuencia: impresora de pasta (12 m²), colocadora (20 m²), horno (18 m²), AOI automática (8 m²) y buffer de salida (10 m²). Todo en línea recta, con retorno del operario por pasillo lateral de 1.5 m.
Al lado de la célula, en paralelo y separada por una pared translúcida (para supervisión visual), se sitúa el área de ensamble manual (120 m²) con 6 estaciones en forma de U. Dos de ellas son para modelos especiales con conectorizados complejos. Tras el ensamble, una cinta transportadora económica lleva los lotes a pruebas funcionales (40 m²), donde un robot de test automático verifica cada tarjeta en 90 segundos. Los rechazos van a un área de reparación independiente (20 m²) conectada al taller de mantenimiento.
Las tarjetas aprobadas pasan a empaque (30 m²) y de ahí al almacén de terminado (60 m²), listo para expedir por el muelle sur. Los servicios auxiliares se concentran en el costado este: compresor y secador (15 m²), centro eléctrico (10 m²), almacén de repuestos y mantenimiento (30 m²). Un pasillo central de 2 m recorre todo el largo para permitir el tránsito de carretillas sin interrumpir las estaciones.
Esta configuración reduce el recorrido a 42 metros por lote, con un espacio para futuras ampliaciones del 15% en la zona sur, y cumple con todas las distancias de seguridad y evacuación según normativa local. Los flujos de personas y materiales no se cruzan, y la visibilidad desde cualquier punto de la planta permite una supervisión rápida del estado de la producción.
Invertir tiempo en detallar esta descripción antes de construir equivale a ensayar la planta mil veces en papel. Cada hora de diseño ahorra semanas de correcciones posteriores. La metodología no es opinión: es ingeniería industrial comprobada.