Operador de Máquina CNC: Guía Práctica para Configurar tu Centro de Mecanizado desde Cero y Acelerar la Producción
Domina la puesta a punto de tu centro de mecanizado y evita los errores más comunes en el arranque.
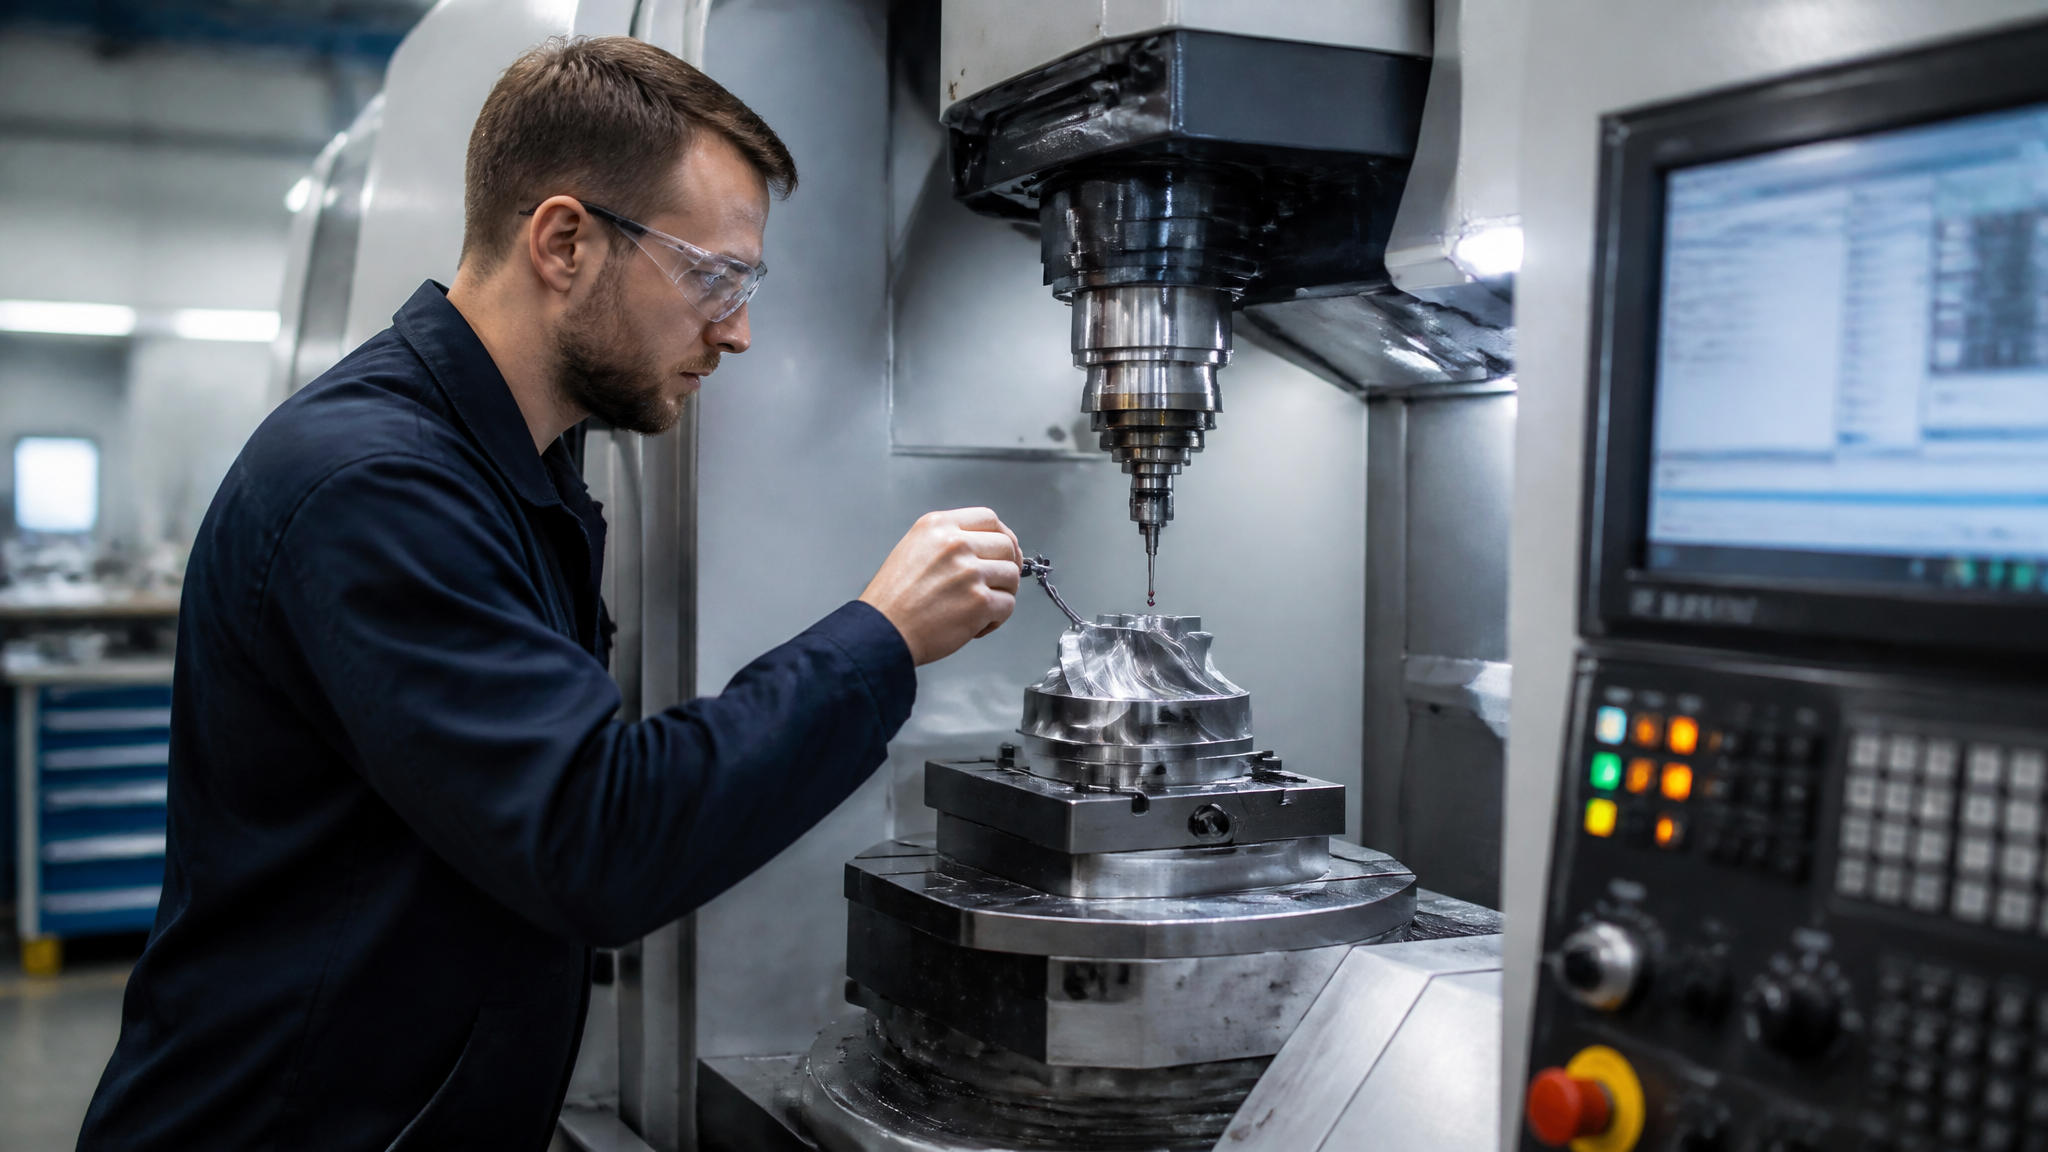
Por Jose Luis Rueda · 10 min lectura · 2026-07-12
Un operador de máquina CNC no solo aprieta botones. Es el responsable de que la inversión en un centro de mecanizado se traduzca en piezas exactas, ciclos eficientes y cero paradas no planificadas. Configurar una máquina desde cero puede parecer un laberinto, sobre todo si vienes de entornos manuales o si la fábrica acaba de instalar un equipo nuevo.
Esta guía nace de años de experiencia en piso de producción, donde cada minuto de setup mal hecho se paga con rechazos, herramientas rotas y plazos incumplidos. Aquí vas a encontrar un método claro, desde la llegada del material hasta la primera pieza ok. No importa si trabajas con un torno CNC, una fresadora de 3 ejes o un centro de mecanizado de 5 ejes: la lógica se mantiene.
Además, con herramientas como HolaGPT puedes acelerar la resolución de dudas técnicas durante el proceso, sin salir del taller. Basta con describir el problema para recibir pasos concretos o una pregunta de diagnóstico que te acerque a la solución. Pero primero, vamos al método.
1. Preparación antes de tocar la máquina
El setup de un CNC empieza fuera de la máquina. Lo primero es tener la orden de producción clara: número de piezas, material, tolerancias y plano actualizado. Revisa el plan de proceso o la hoja de ruta. Si trabajas en una planta que usa software CAM, verifica que el postprocesador corresponda al control numérico exacto de la máquina. Un postprocesador incorrecto puede generar movimientos erráticos o alarmas.
Segundo, reúne las herramientas de corte y los portaherramientas. Cada inserto, broca o fresa debe estar en buen estado. Inspecciona visualmente filos, desgaste y conos. Limpia los conos de los portaherramientas con un paño que no suelte pelusa y aplica una fina película de aceite antioxidante si el taller tiene humedad. Un cono sucio es la causa más frecuente de falta de repetibilidad y vibraciones.
Lista de verificación inicial
- Plano y modelo 3D asociado (versión correcta).
- Programa CNC probado o simulado. Si es nuevo, validado en vacío.
- Herramientas montadas y medidas. Si usas presetting externo, las longitudes y diámetros ya en la tabla de herramientas.
- Mordazas, garras o dispositivo de sujeción limpios y sin rebabas.
- Material en bruto dimensionado, sin óxido y referencias de apoyo identificadas.
- Instrumentos de medición calibrados (pie de rey, micrómetro, calibres pasa/no pasa).
2. Encendido y rutina de arranque
Enciende la máquina según el manual del fabricante. Espera a que el control numérico cargue por completo. Revisa los niveles: aceite de lubricación, refrigerante, presión de aire y, si aplica, aceite hidráulico. Muchos paros en el primer turno vienen por olvidar que el compresor se apagó la noche anterior o que el nivel de taladrina está bajo.
Ejecuta la rutina de calentamiento. Para husillos de alta velocidad, programa un ciclo de rodaje escalonado: arranca a 500 RPM durante 2 minutos, sube a 2000 RPM otros 2 minutos, luego 8000 RPM, etc., hasta alcanzar el régimen de trabajo. Esto distribuye la grasa en los rodamientos y estabiliza la dilatación térmica. Si la máquina no tiene un ciclo automático de warm-up, créalo manualmente en MDI.
Verifica el retorno a cero de todos los ejes. Algunos controles lo exigen para sincronizar el sistema de medida. Observa si el movimiento es suave, sin golpes ni ruidos extraños. Ruido metálico en el desplazamiento puede indicar holgura en guías o husillos de bolas desgastados.
3. Montaje del dispositivo de sujeción
La sujeción define la calidad. Coloca la mordaza, fixture o plato sobre la mesa. Si usas mordaza de precisión, indica con un reloj comparador la base y la mordaza fija. La tolerancia de paralelismo o perpendicularidad no debe superar la mitad de la tolerancia de la pieza más crítica. Para producciones en serie, dedica tiempo a esta alineación: cada 0.01 mm de error se replica en todas las piezas.
Fija los tornillos con el torque recomendado. Un apriete excesivo deforma la base del fixture. Si el diseño de la pieza lo permite, añade topes laterales o pins de referencia para que el operador repita la posición de carga sin depender del ojo. Esto reduce la variación de setup entre turnos.
En piezas grandes o de fundición, verifica que la superficie de apoyo del bruto no tenga rebabas. Un bruto mal apoyado genera falta de rigidez y puede astillar los filos de la herramienta en los primeros cortes. Si es necesario, rectifica la base de apoyo con una fresa de planear antes de montar la pieza buena.
4. Carga de herramientas y tabla de correctores
Carga los portaherramientas en el almacén (si es de tambor o cadena) o en los puestos designados. Asigna las posiciones T según el programa. Si la máquina tiene láser o palpador de herramientas, ejecuta el ciclo de medición de longitud y diámetro para cada herramienta. Guarda esos valores en la tabla de correctores. Los valores de desgaste deben iniciar en cero.
Cuando no hay medición automática, usa un presetter externo o mide con un bloque patrón y un indicador. La longitud de herramienta se referencia al punto cero máquina o al palpador. Asegúrate de que todas las herramientas comparten la misma referencia Z. Un error aquí es catastrófico: la herramienta intenta ir a un punto que no existe o choca con la pieza.
Para herramientas de corte lateral (fresas de ranurar, de disco), ingresa también el diámetro real medido, no el nominal. Si la tabla de correctores tiene campos de radio y desgaste por separado, usa el desgaste para compensar el avance de la producción, y deja el radio real en el campo geométrico. Así evitas confusiones al reponer filos.
5. Establecer cero pieza (origen de trabajo)
El cero pieza se define con respecto al dibujo. Usualmente se indica en el plano con símbolos de referencia. Utiliza un palpador 3D electrónico o un indicador de carátula para encontrar los planos de referencia. Toca la cara Z, la cara X, la cara Y y registra esos valores en el sistema de coordenadas de trabajo (G54, G55...).
Si tienes un palpador de medición (touch probe), el proceso es más rápido y preciso. Programa un ciclo de palpado automático que ejecutará la máquina con cada nuevo bruto. Para series cortas o prototipos, el palpador reduce el tiempo de setup a la cuarta parte.
Verifica el cero pieza con una prueba en vacío. Mueve el husillo manualmente a los puntos extremos de la pieza y comprueba que no haya colisión con mordazas, tornillos o el propio palpador. Un choque en el primer ciclo revienta la herramienta y, a veces, el husillo.
Origen con simulador en pantalla
Si el control lo permite (Heidenhain, Fanuc con gráficos, Sinumerik), activa la simulación de trayectoria. Ejecuta el programa sin pieza y observa si el contorno dibujado coincide con la pieza esperada. Presta atención a los movimientos en rápido (G0) que crucen sobre el fixture. Ajusta las alturas de retracción (RTR o G98/G99 en ciclos fijos) para garantizar distancia segura.
6. Primera pieza de prueba: corte paso a paso
Coloca el material en bruto contra los topes. Aprieta la sujeción de manera uniforme. Si usas mordaza hidráulica o plato neumático, verifica la presión según la tabla de parámetros. Exceso de presión deforma piezas de pared delgada.
Ejecuta el programa en modo single block con avance reducido al 25% del programado. Observa el acercamiento de cada herramienta. Mantén la mano sobre el potenciómetro de override y el dedo cerca del botón de parada de emergencia. Las primeras pasadas solo deben eliminar la cascarilla superficial.
Detén el ciclo después del primer corte y mide la cota obtenida. Compara con la cota teórica del programa. La diferencia se corrige en el corrector de desgaste o en el decalaje del cero pieza. Así ajustas antes de que la herramienta termine toda la pieza. Repite esta lógica al menos en dos cotas críticas (una exterior y una interior si las hubiera).
Tras los ajustes, haz una pasada de acabado. Mide rugosidad y tolerancias dimensionales. Solo cuando la pieza cumple al 100%, permite el ciclo continuo al 100% de avance. Aun así, supervisa las primeras tres piezas completas. Las dilataciones térmicas del husillo pueden alterar cotas durante la primera media hora.
7. Gestión del refrigerante y viruta
Un error frecuente es ignorar el flujo de refrigerante. Orienta las boquillas para que el chorro incida justo en la zona de corte, entre la fresa y el material. Si el refrigerante es por niebla o MQL, verifica que el caudal y la presión son adecuados. Un calor excesivo dilata la pieza y reduce la vida de la herramienta.
Controla la acumulación de viruta. En materiales largos como aluminio o acero inoxidable, las virutas pueden enredarse en la herramienta o bloquear el palpador. Programa ciclos de pausa para limpieza (M0 o M1) si la producción lo permite, o utiliza refrigerante de alta presión para romper la viruta. En ocasiones, un simple soplador de aire comprimido sincronizado evita paradas.
8. Optimización de parámetros de corte
Con la pieza ok y la máquina estabilizada, puedes empezar a reducir tiempos. Analiza la carga del husillo en el monitor. Si está por debajo del 60% en desbaste, aumenta el avance o la profundidad de corte de forma gradual. Pero cuidado: la carga no lo dice todo. Escucha el sonido del corte. Un chirrido agudo indica vibración; un ruido sordo y constante, buen arranque de viruta.
Usa las tablas del fabricante de la herramienta como punto de partida, pero ajústalas a tu máquina. La rigidez del conjunto (máquina + fixture + herramienta) marca los límites reales. A veces es mejor bajar RPM y aumentar avance que forzar altas revoluciones con vibración. La vibración mata filos y deja marcas en la superficie.
Aprovecha HolaGPT para iterar más rápido. Describe el material, la herramienta y el sonido que escuchas, y obtendrás sugerencias de ajuste de parámetros o confirmación de que el setup está correcto. Por ejemplo: 'Fresa de 12 mm en acero 4140, Vc 180 m/min, fz 0.15 mm, vibración en acabado, ¿ajusto?' te devuelve recomendaciones sin abrir catálogos.
9. Validación final y documentación
Completa el informe de primera pieza. Anota los decalajes aplicados, los números de herramienta, la versión del programa y las incidencias. Esta hoja sirve para el siguiente operador o para la auditoría de calidad. Adjunta una foto de la pieza con las cotas principales medidas. En muchas plantas, el papeleo de setup es la única defensa contra reclamos de cliente.
Graba el programa CNC en la memoria de la máquina con un comentario de fecha y autor. Si trabajas en red, guarda la versión definitiva en la carpeta del proyecto. Un programa sin documentar se convierte en un problema seis meses después, cuando nadie recuerda qué correctores tocó.
10. Cuando algo sale mal: checklist de diagnóstico
Si la pieza no cumple, no empieces tocando valores al azar. Sigue este orden:
- Verifica la sujeción: ¿el bruto se movió durante el corte? Comprueba apoyos y apriete.
- Revisa la herramienta: desgaste, filo astillado, longitud correcta en tabla.
- Comprueba el cero pieza: mide manualmente la referencia Z. Con el calor, el origen se desplaza.
- Observa el programa: una instrucción de compensación (G41/G42) mal aplicada o un G90/G91 fuera de lugar puede descuadrar toda la geometría.
- Analiza la dilatación: un husillo frío vs. caliente puede variar hasta 0.03 mm en el eje Z. Aplica un decalaje térmico si la máquina no tiene compensación automática.
Anota en una bitácora el problema y la solución. El conocimiento de taller crece con cada incidencia documentada. Y si te atascas, HolaGPT puede actuar como tu experto virtual de guardia, formulando preguntas que te obligan a revisar puntos que quizás pasaste por alto.