El Programa de Seguridad Industrial que OSHA Exige: Guía Completa para Safety Managers
Una hoja de ruta práctica para implementar un sistema de gestión de seguridad y salud ocupacional desde cero.
Por Jose Luis Rueda · 12 min lectura · 2026-07-18
Un programa de seguridad industrial no es un simple documento en una carpeta. Es el escudo que separa la operación diaria de una tragedia evitable. Como safety manager, tienes la responsabilidad de diseñar un sistema que anticipe, reconozca, evalúe y controle los peligros antes de que cobren una factura humana o financiera. Las normativas OSHA, NOM y las regulaciones locales no son opcionales: son el piso mínimo desde el cual se construye una cultura de prevención real.
Este artículo te entrega una guía paso a paso para estructurar un programa de seguridad completo, desde la matriz de riesgos hasta los indicadores clave de desempeño. No importa si tu planta tiene 50 o 500 empleados, ni si trabajas en metalmecánica, química o logística: los componentes esenciales son los mismos y se adaptan a cualquier entorno industrial. Con herramientas de productividad y asistentes de IA como HolaGPT, acelerar la generación de plantillas y checklists es una ventaja que te permite dedicar más tiempo a la implementación en terreno.
A lo largo de las siguientes secciones abordarás cada elemento obligatorio con ejemplos prácticos, criterios técnicos y la lógica de seguridad que los respalda. Todo para que al final puedas elaborar o auditar tu propio programa con confianza.
1. Evaluación de riesgos por área: la matriz que salva vidas
El corazón del programa de seguridad es la identificación sistemática de peligros. Para cada área de la planta (producción, almacén, mantenimiento, oficinas) debes construir una matriz de riesgos que cruce la probabilidad de ocurrencia con la severidad de las consecuencias. Usa una escala de 1 a 5 para ambos ejes; los riesgos con puntuación superior a 15 exigen controles inmediatos.
Cómo levantar la información
Recorre la planta con los supervisores de cada zona. Observa las tareas rutinarias, los trabajos en altura, la manipulación de cargas, las fuentes de energía y los productos químicos. Documenta cada peligro con una descripción clara: 'atrapamiento por falta de guarda en la banda transportadora #3'. Clasifica el tipo de riesgo (mecánico, eléctrico, químico, ergonómico, etc.) y asigna los niveles iniciales. Después, define los controles existentes y recalcula la puntuación residual. Este proceso iterativo es la base para priorizar inversiones en seguridad.
2. Equipo de protección personal (EPP) por puesto
La matriz de riesgos te indicará dónde los controles de ingeniería y administrativos no son suficientes. Allí entra el EPP. Pero no se trata de repartir cascos y guantes al azar: cada puesto debe tener una ficha que detalle el EPP requerido, basado en la evaluación de riesgos específica de esa función.
Criterios de selección
Para soldadores, por ejemplo, el EPP básico incluye careta con filtro de oscurecimiento automático, guantes de carnaza, mandil de cuero, polainas y protección respiratoria contra humos metálicos. En el área de mezclas químicas, se requieren guantes de nitrilo, goggles anti-salpicaduras, respirador con cartuchos para vapores orgánicos y traje Tyvek. Cada equipo debe cumplir con las normas ANSI o equivalentes locales. Además, la talla y el ajuste son críticos; un arnés mal colocado falla en una caída. Lleva un registro de entrega firmado por cada trabajador y programa inspecciones mensuales para detectar desgaste.
3. Señalización que comunica sin palabras
Una planta bien señalizada reduce los actos inseguros. La señalización debe seguir los estándares de colores: rojo para prohibición y equipo contra incendios, amarillo para advertencia de peligro físico, verde para rutas de evacuación y primeros auxilios, azul para obligación de EPP. Cada área debe tener: delimitación de pasillos, marcas en el piso para zonas de circulación de montacargas, luces estroboscópicas en puntos ciegos, y etiquetas de seguridad en maquinaria.
Además de las señales permanentes, usa sistemas temporales para trabajos de mantenimiento: conos, barras y cintas de peligro. Recuerda que la señalización no sustituye los controles de ingeniería, pero es una capa indispensable de prevención. Audita su visibilidad cada trimestre y reemplaza las piezas deterioradas sin demora.
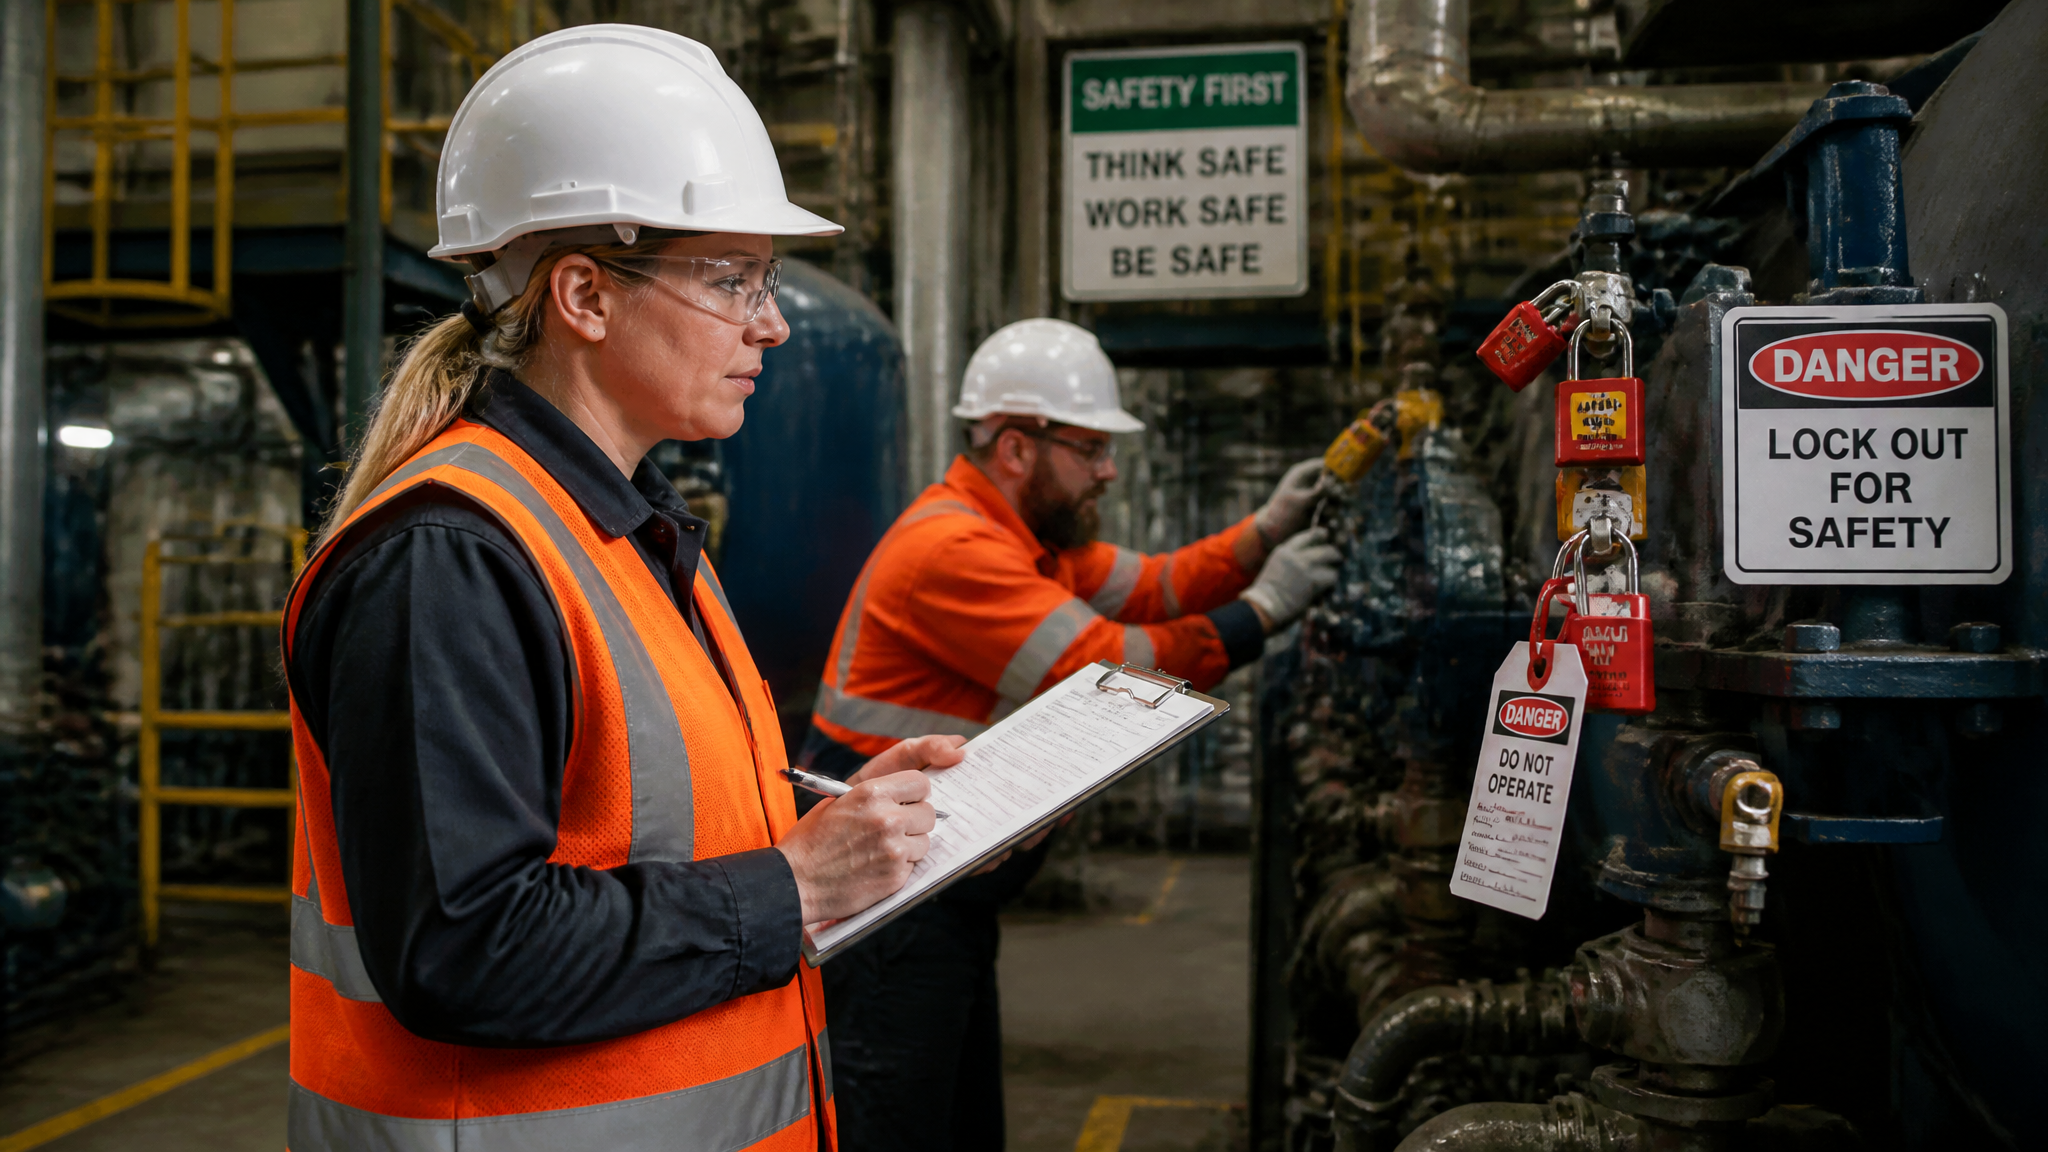
4. Procedimientos de lockout/tagout (LOTO)
El control de energías peligrosas es una de las exigencias más estrictas de OSHA. Un procedimiento LOTO escrito y entrenado es obligatorio para cualquier intervención en equipos donde una energización accidental pueda causar lesiones. Debe cubrir todas las fuentes: eléctrica, neumática, hidráulica, química, térmica y mecánica.
Pasos del bloqueo
- Preparación: revisar el diagrama de energías y reunir los dispositivos de bloqueo necesarios.
- Notificación: informar a todos los operadores afectados.
- Apagado: detener el equipo siguiendo el procedimiento normal.
- Aislamiento: cortar todas las fuentes de energía mediante interruptores, válvulas o desconexiones físicas.
- Aplicación de candados y tarjetas: cada trabajador coloca su candado personal identificado en los puntos de bloqueo.
- Disipación de energía residual: drenar presión, descargar capacitores, soltar resortes.
- Verificación: intentar arrancar el equipo para confirmar energía cero.
El procedimiento debe documentarse máquina por máquina con fotos de los puntos de bloqueo. La capacitación LOTO tiene tres niveles: usuarios autorizados, operadores afectados y personal de mantenimiento. Realiza simulacros cada seis meses y registra las lecciones aprendidas.
5. Manejo seguro de materiales peligrosos
Desde solventes y pinturas hasta ácidos y gases comprimidos, todo material peligroso debe gestionarse bajo un programa que cumpla la comunicación de riesgos (HazCom) de OSHA. El primer paso es mantener el inventario actualizado de productos químicos con sus respectivas hojas de datos de seguridad (HDS) accesibles a los trabajadores en todo momento.
En el almacén, separa incompatibles (ácidos lejos de bases, oxidantes lejos de inflamables) usando gabinetes de seguridad homologados. Señaliza cada recipiente con la etiqueta GHS que indique los pictogramas de peligro, palabra de advertencia e indicaciones de precaución. Para trasvases, utiliza estaciones de ventilación localizada y diques de contención para derrames. Capacita al personal en el uso del kit antiderrames y en la interpretación de las HDS. Cada mes, revisa que los envases estén en buen estado y que las etiquetas no estén deterioradas.
6. Plan de emergencia y evacuación
Un plan de emergencia efectivo no es un documento estático; es un sistema vivo que se prueba y mejora. Debe contemplar al menos: incendios, sismos, fugas de gas, derrames químicos y amenazas externas. Para cada escenario, define roles claros: coordinador de emergencia, brigada de primeros auxilios, brigada contra incendio y líderes de evacuación por zona.
Diseña mapas de evacuación con rutas primarias y secundarias, puntos de reunión externos y la ubicación de extintores, botiquines y alarmas. Realiza simulacros semestrales cambiando el escenario sin previo aviso. Después, evalúa el tiempo de respuesta, la conducta del personal y las desviaciones detectadas. Ajusta el plan con base en esos hallazgos. Mantén un sistema de comunicación de emergencia con altavoces y mensajes pregrabados. La clave está en que cada empleado sepa exactamente qué hacer sin necesidad de consultar un manual en el momento crítico.
7. Investigación de accidentes con metodología
Cuando ocurre un incidente, la reacción instintiva es buscar un culpable. Pero la investigación profesional aplica el método de 'causa raíz': se trata de encontrar las fallas sistémicas que permitieron que el evento ocurriera. La técnica de los '5 por qués' y el diagrama de Ishikawa son buenos puntos de partida. Si un trabajador se resbaló, pregunta por qué el piso estaba mojado; por qué no había señal de advertencia; por qué no se reparó la fuga; hasta llegar al origen organizacional (falta de presupuesto para mantenimiento, por ejemplo).
Documenta el análisis en un formato que incluya: descripción del suceso, lesiones, daños materiales, causas inmediatas, causas básicas y plan de acción correctivo. Cada medida correctiva debe tener un responsable y una fecha límite. Realiza el seguimiento hasta cerrar todas las acciones. Incluye los 'near misses' o cuasi accidentes en el mismo sistema: investigarlos sin que haya lesiones es una oportunidad de oro para actuar antes de que sea tarde.
8. Capacitación: temas y frecuencia obligatorios
Un trabajador bien entrenado identifica peligros y responde correctamente. El programa de capacitación debe cubrir al menos: inducción general de seguridad para nuevos ingresos (8 horas mínimo), uso correcto del EPP, procedimiento LOTO, comunicación de riesgos, manejo seguro de materiales, plan de emergencia y primeros auxilios. OSHA exige refrescamiento anual en varios de estos temas, pero para operaciones de alto riesgo recomienda hacerlo cada semestre.
Lleva una matriz de entrenamiento que cruce empleado vs. tema impartido y fecha. Usa metodologías activas: prácticas con extintores reales, simulaciones de vuelco en montacargas, recorridos guiados por áreas críticas. Evalúa la efectividad con pruebas cortas de opción múltiple y, sobre todo, con observación en campo. Si detectas que un operador ignora el procedimiento correcto, reentrénalo de inmediato y registra la acción. La capacitación no es un evento único sino un proceso continuo.
9. Comité de seguridad: quiénes y cómo
Un comité de seguridad funcional mezcla representantes de la empresa y de los trabajadores. La composición ideal para una planta mediana: el safety manager (presidente), el gerente de producción, un representante sindical, un técnico de mantenimiento y tres trabajadores de distintas áreas. Las reuniones deben ser mensuales, con agenda fija: revisión de indicadores, incidentes del periodo, avance de medidas correctivas y campañas de prevención.
Sus funciones principales son: aprobar el programa anual de seguridad, participar en inspecciones planeadas, investigar accidentes graves y promover iniciativas como el reporte de actos inseguros. Toda reunión queda formalizada en un acta que se publica en lugares visibles. La secretaría del comité da seguimiento a los acuerdos. Este espacio es también el termómetro de la cultura de seguridad: si los trabajadores participan activamente, el programa está vivo.
10. KPIs de seguridad: medir para mejorar
No puedes gestionar lo que no mides. Los indicadores clave de desempeño en seguridad se dividen en reactivos (incidentes ya ocurridos) y proactivos (condiciones que previenen). Los esenciales son:
- Índice de frecuencia: número de accidentes con tiempo perdido por cada millón de horas trabajadas.
- Índice de gravedad: días perdidos por millón de horas trabajadas.
- Días sin accidentes con tiempo perdido.
- Tasa de cuasi accidentes reportados por mes.
- Porcentaje de inspecciones de seguridad completadas a tiempo.
- Cobertura de capacitación: horas de entrenamiento por empleado al trimestre.
Define metas realistas para cada indicador y gráfica su evolución en reuniones gerenciales. Un tablero visible en la planta fomenta la competencia positiva entre turnos. Si el indicador de near misses se estanca, probablemente el personal ha dejado de reportar, no es que los riesgos hayan desaparecido. Actúa sobre esa señal cultural.
11. Auditorías de seguridad con checklist
La auditoría interna de seguridad es la verificación sistemática de que el programa se ejecuta conforme a lo planeado y a la norma. Diseña un checklist por área que recoja los requisitos legales y los estándares de la empresa. Incluye ítems como: disponibilidad de EPP, estado de guardas, orden y limpieza, funcionamiento de alarmas, caducidad de extintores, etiquetado de químicos, registros de inspección, entre otros.
Realiza auditorías trimestrales con un equipo cruzado (personal de otra área) para ganar objetividad. Cada hallazgo debe clasificarse como no conformidad mayor (riesgo inminente), menor u oportunidad de mejora. El informe de auditoría se presenta al comité de seguridad y sus acciones correctivas entran al mismo sistema de seguimiento que los incidentes. Una vez al año, considera una auditoría externa para validar la madurez del sistema.
12. Cumplimiento normativo: OSHA, NOM y reglas locales
El programa debe alinearse con el marco legal aplicable. En Estados Unidos, las regulaciones de OSHA (29 CFR 1910 para industria general) son la referencia obligada. En México, las Normas Oficiales Mexicanas (NOM) como la NOM-001-STPS (edificios, locales e instalaciones) o NOM-004-STPS (protección personal) establecen los mínimos. Otros países tienen sus propias normas; el safety manager debe identificarlas y mapear cada requisito contra los documentos del programa.
Mantén una matriz de cumplimiento normativo que vincule cada cláusula de la ley con los procedimientos y evidencias que la satisfacen. Esto facilita la preparación ante inspecciones de la autoridad laboral. Además, anticipa cambios legislativos suscribiéndote a los boletines oficiales. Una sanción por incumplimiento es costosa en dinero y reputación, y con un programa robusto es evitable en casi todos los casos.
Con estos doce componentes, tienes la estructura completa de un programa de seguridad industrial listo para implementar y adaptar a tu realidad específica. Recuerda que la tecnología puede ser tu aliada: desde software de gestión hasta asistentes de IA que agilizan la redacción de procedimientos. Lo importante es pasar de la teoría a la acción diaria en el piso de la planta.